语言
中文简体
English
Spanish
Tiếng Việt
搜 索
English Website
销售与服务联系方式
搓丝板
滚丝轮
关于我们
关于我们
服务与支持
资质荣誉
新闻动态
联系我们
加入我们
首页
新闻动态
新闻动态
行业动态
滚丝轮出现崩齿怎么办?从材料、热处理到设备参数逐项排查
2026年09月17日
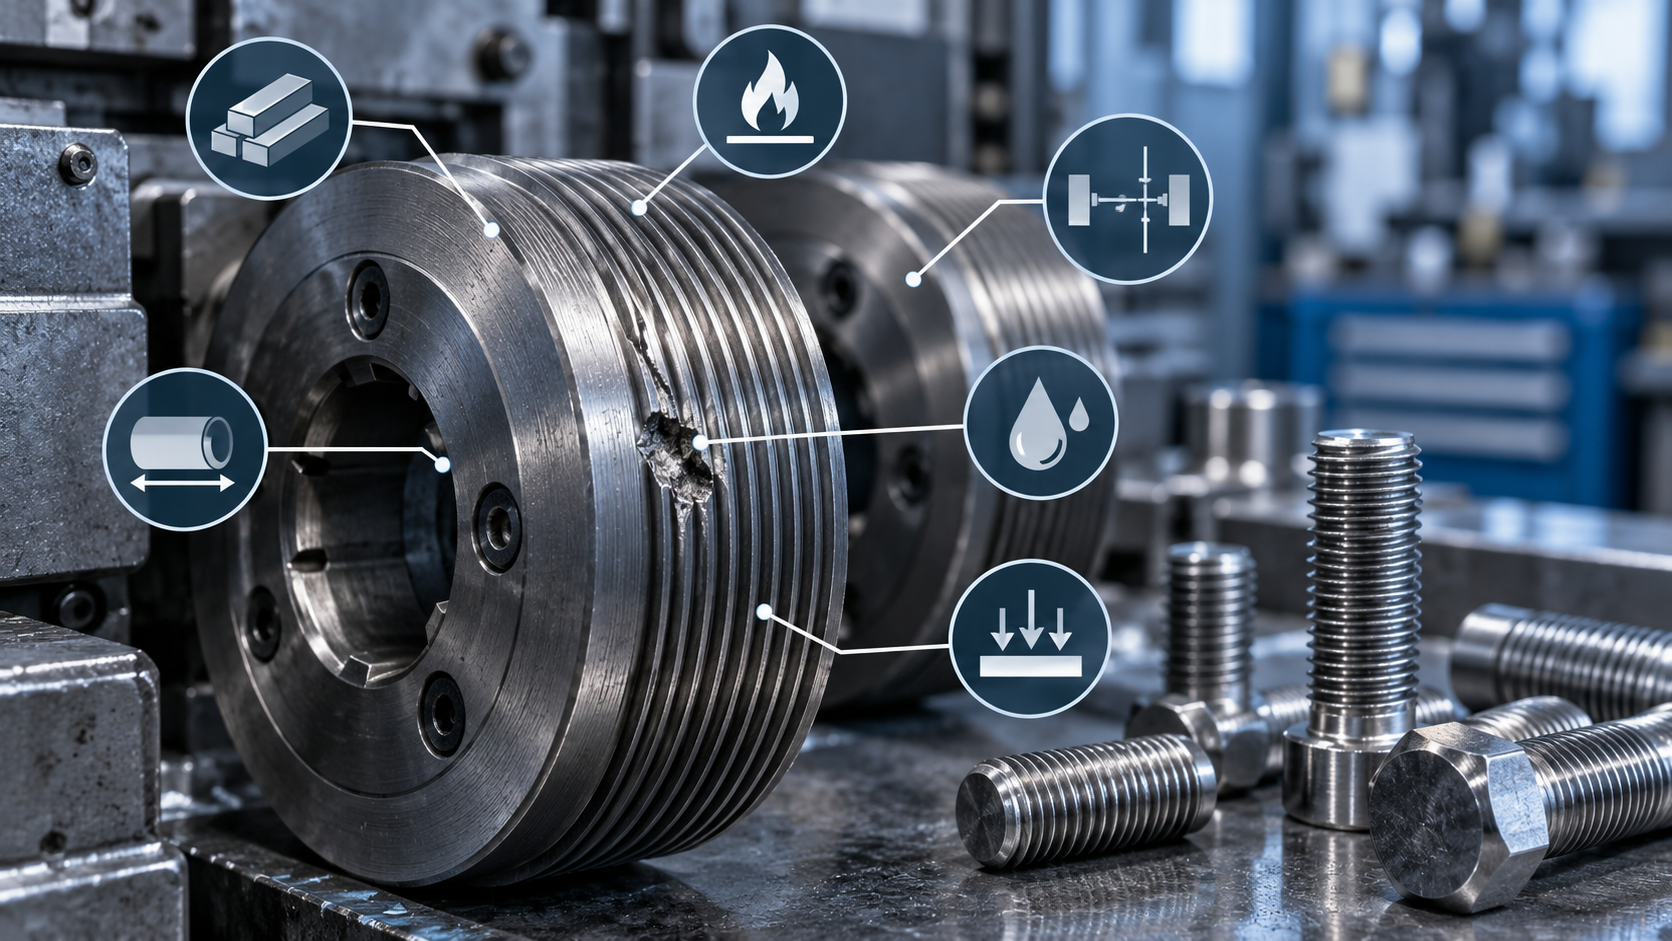
滚丝轮出现崩齿怎么办?从材料、热处理到设备参数逐项排查滚丝轮是螺纹滚压加工中常用的成型模具,广泛用于螺栓、螺杆、丝杆以及各种外螺纹零件的加工。正常情况下,滚丝轮在长期使用后会逐渐出现牙型磨损,但如果使用时间并不长,就出现局部崩齿、掉块、牙顶 ...
行业动态
搓丝板为什么会提前磨损?影响使用寿命的6个常见因素
2026年09月16日
搓丝板是螺丝、螺栓等紧固件进行螺纹成型时常用的螺纹滚压模具。在正常生产条件下,搓丝板会随着加工数量增加逐渐磨损,但有些生产现场会出现一种情况:新搓丝板使用时间并不长,牙纹就已经明显变钝,甚至出现局部磨损、掉牙或产品尺寸不稳定。这种“提前磨损 ...
行业动态
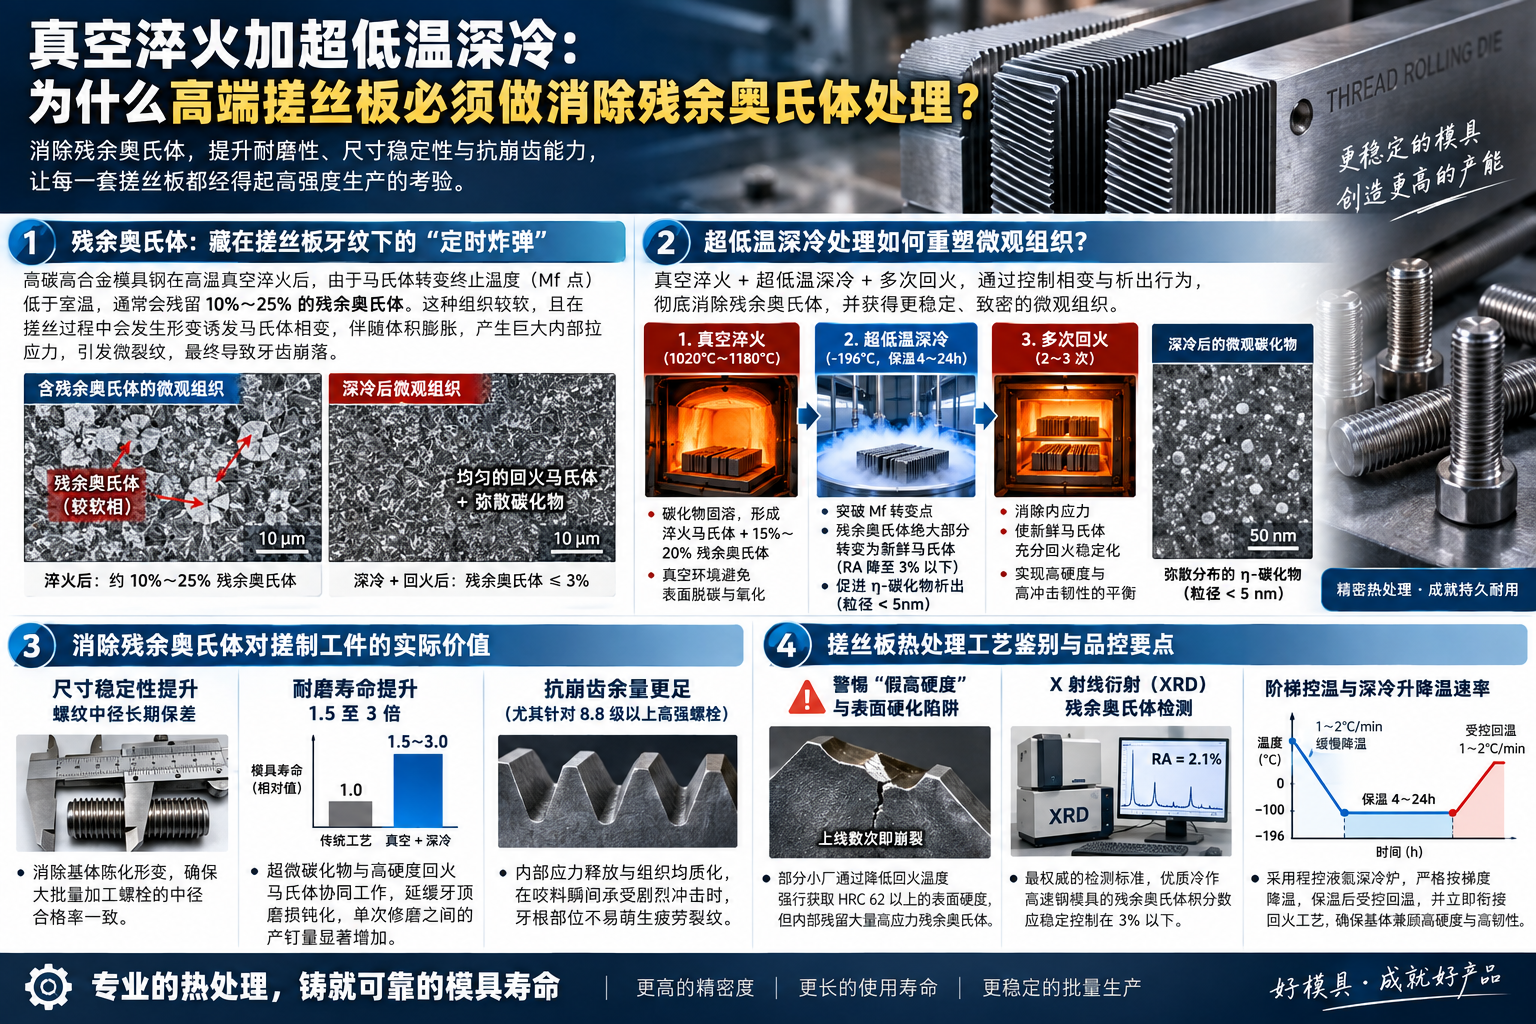
真空淬火加超低温深冷:为什么高端搓丝板必须做消除残余奥氏体处理?
2026年09月09日
在紧固件冷镦成型行业中,搓丝板的耐磨性与抗崩齿能力直接决定了单套模具的打钉量与停机更换成本。许多模具采购人员或车间主管往往只关注出厂报告上的硬度数值(例如标注 HRC 60-62),却在实际投产时频繁遭遇牙顶微裂纹、早期剥落或搓制高强度螺栓 ...
行业动态
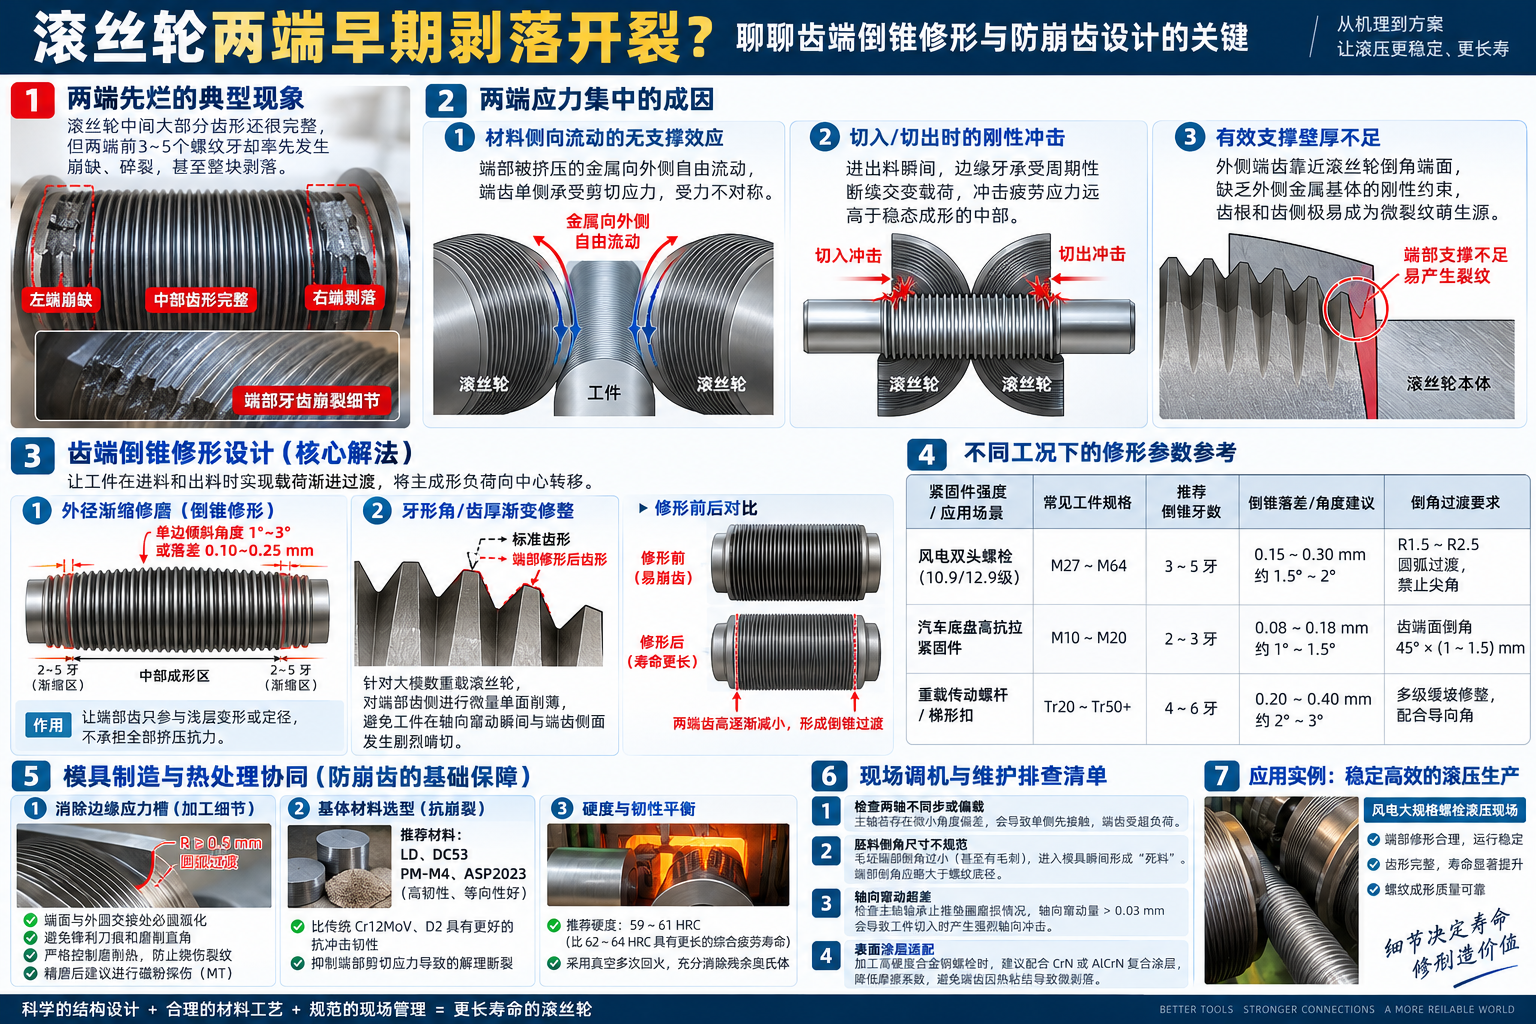
滚丝轮两端早期剥落开裂?聊聊齿端倒锥修形与防崩齿设计的关键
2026年09月08日
在风电螺栓(10.9级/12.9级)、汽车高强底盘紧固件或大规格重载梯形丝杠的冷滚压加工中,现场调机师傅常遇到一个棘手问题:滚丝轮中间大部分齿形还很完整,但两端端面的前3~5个螺纹牙却率先发生崩缺、碎裂,甚至整块剥落。很多工厂的第一反应是“ ...
行业动态
不锈钢螺丝搓牙总粘齿、拉伤怎么办?表面 PVD 涂层与光洁度改善技巧
2026年09月07日
搓不锈钢螺丝(尤其是 304、316 等奥氏体不锈钢)时,“粘牙、啃齿、牙面拉伤”是螺丝加工车间最常遇到的头疼问题。经常是刚换上一副新板,搓了几万甚至几千颗,螺丝表面就全是毛刺或发黑拉伤,卸下板一看,齿槽底部死死咬着一层不锈钢“冷焊皮”。不 ...
行业动态
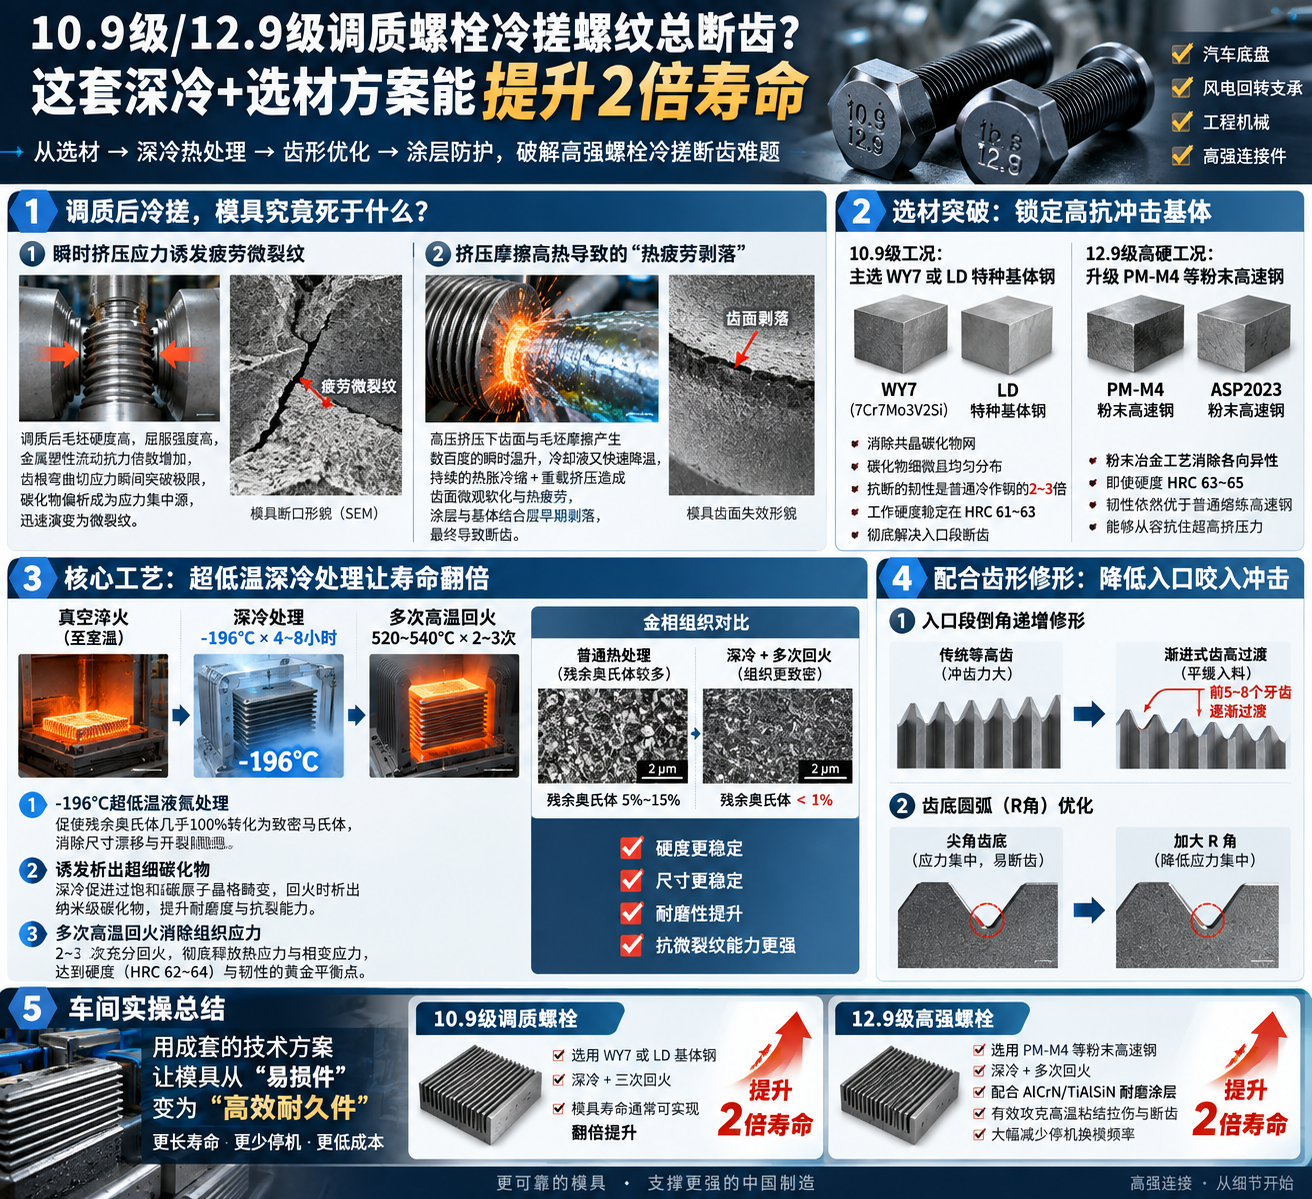
10.9级/12.9级调质螺栓冷搓螺纹总断齿?这套深冷+选材方案能提升2倍寿命
2026年09月04日
在汽车底盘、风电回转支承和工程机械高强连接件的生产中,10.9级和12.9级紧固件早已成为绝对主流。为了保证螺纹牙根的残余压应力与疲劳极限,主机厂普遍推行“先调质热处理、后冷搓螺纹”的工艺路线。这意味着,螺栓毛坯在进入搓丝机前,基体硬度就已 ...
行业动态
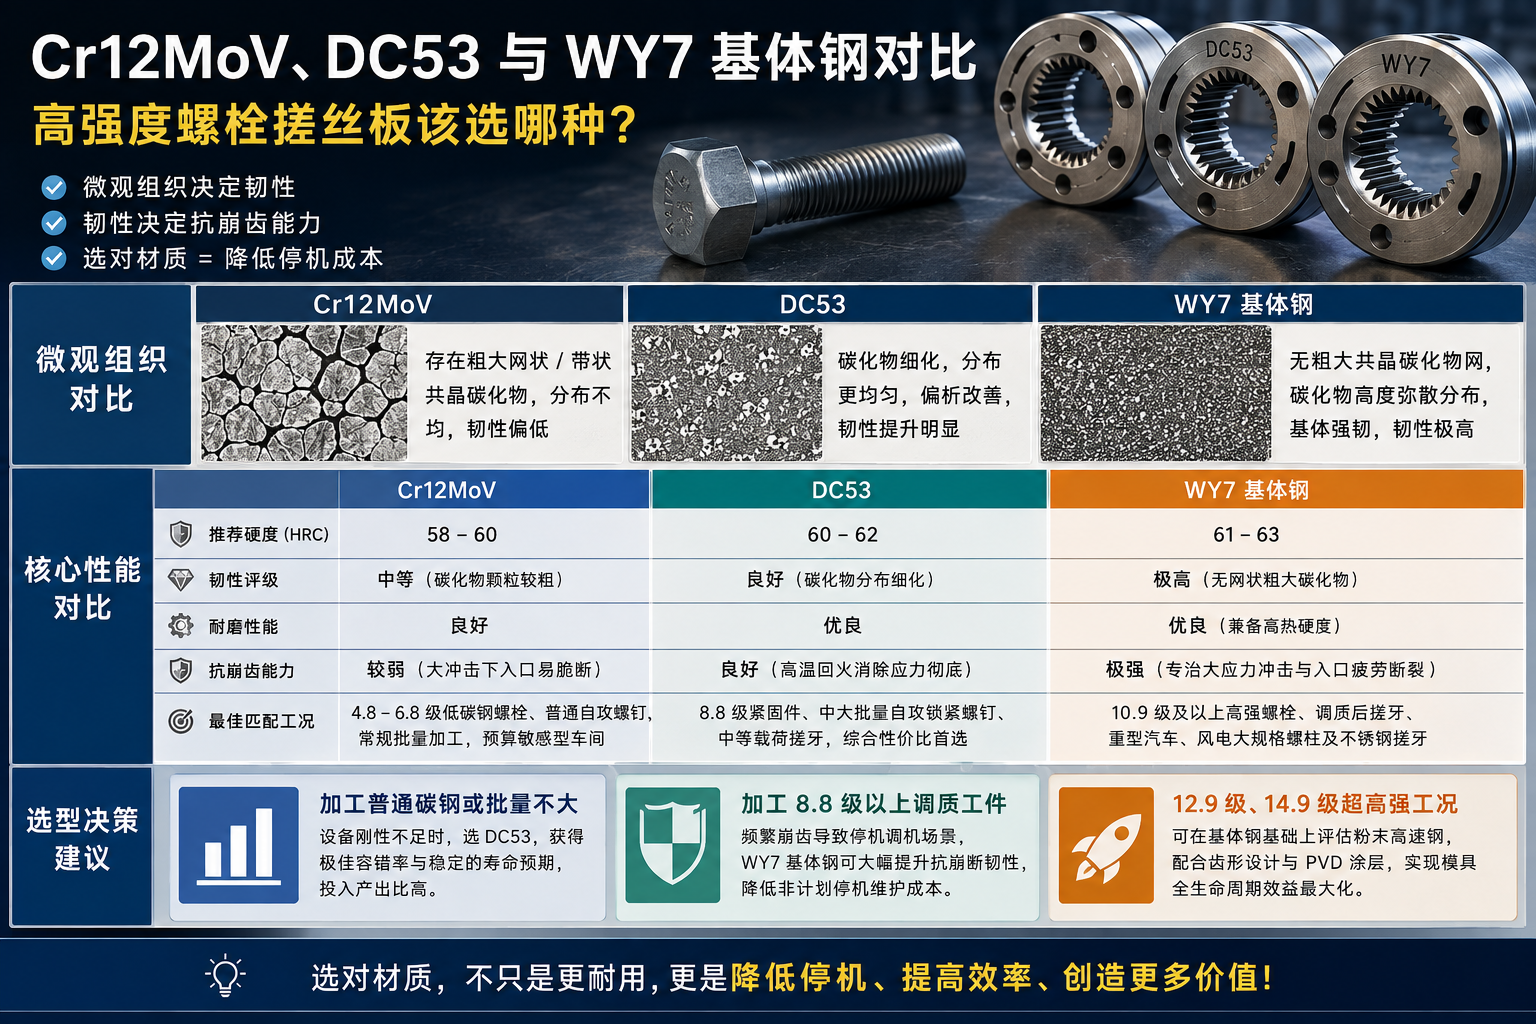
Cr12MoV、DC53 与 WY7 基体钢对比:做高强度螺栓搓丝板该选哪种?
2026年09月03日
在紧固件制造现场,加工 8.8 级、10.9 级乃至更高强度的螺栓时,搓丝板的磨损快、崩齿停机往往是制约产线效率的最大痛点。很多车间主管在采购模具时常常纠结:传统的 Cr12MoV 价格亲民但寿命起伏大;DC53 口碑好、用得广;而近几年在 ...
行业动态
搓丝板入口段总崩牙?从动板仰角、机床间隙到模具选材的排查指南
2026年09月02日
搓丝板入口段总崩牙?从动板仰角、机床间隙到模具选材的排查指南在紧固件冷镦与搓牙生产中,搓丝板入口段崩牙是导致模具非正常报废最常见、也最让现场调机师傅头疼的问题之一。很多车间遇到入口崩牙,第一反应往往是模具硬度太高、太脆,或者钢材质量不行。但 ...
行业动态
高强紧固件“内卷”升级:为什么搓丝板与滚丝轮正加速告别 Cr12MoV?
2026年09月01日
随着新能源汽车底盘件、风电大规格螺栓及工程机械连接件对强度与轻量化的要求越来越高,10.9 级、12.9 级甚至 14.9 级高强度螺栓的市场占比迅速攀升。与此相伴的,是生产工艺的大面积切换。为了保证螺栓根部的残余压应力和抗疲劳寿命,越来越 ...
行业动态
高强度紧固件狂飙,逼迫“搓丝板/滚丝轮”迎材料与涂层终极迭代!
2026年07月28日
摘要:在 12.9级/14.9级螺栓与钛合金加工热潮下,传统 Cr12MoV 模具面临淘汰,硬核科技如何突破“崩齿与磨损”死局?在新能源汽车轻量化、风电大兆瓦组装以及航空航天工业的强劲拉动下,高强度紧固件的等级标准正一路狂飙。曾经作为工业标 ...
<
1
2
3
4
5
>