关于我们
服务与支持
资质荣誉
滚丝轮是外螺纹滚压加工中非常关键的成型模具。相比切削螺纹,滚压加工依靠材料塑性流动形成牙型,因此滚丝轮自身的牙型精度,会直接影响最终工件的螺纹尺寸和表面质量。
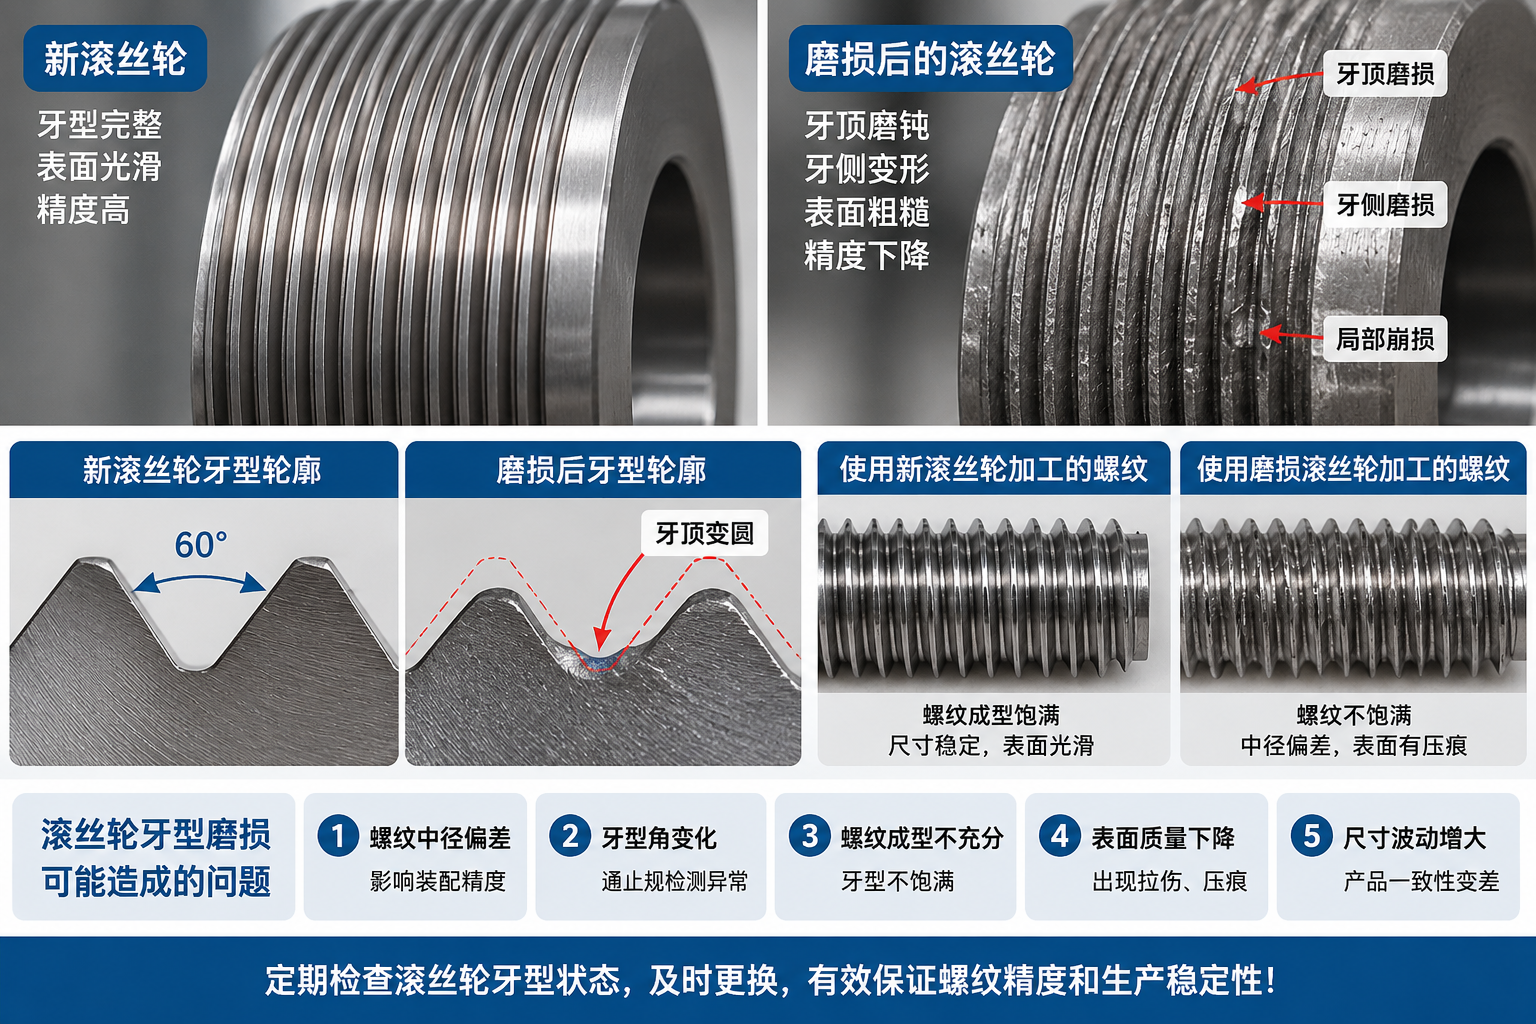
在实际生产中,滚丝轮并不会一直保持刚出厂时的牙型状态。随着加工数量增加,牙顶、牙侧和牙根位置都会逐渐产生磨损。
如果磨损超过一定程度,就可能出现螺纹中径偏差、牙型角变化、螺纹不饱满、表面质量下降等问题。
所以,判断滚丝轮是否需要更换,不能只看“还能不能滚出螺纹”,还需要结合螺纹中径和牙型精度进行判断。
滚丝轮在工作过程中,会反复承受较大的接触压力和摩擦。
尤其是在加工高强度钢、不锈钢、合金钢或者较大规格螺纹时,滚丝轮牙面负荷会更高。
常见磨损位置主要包括:
刚开始时,这些磨损可能非常轻微,肉眼不一定容易发现。
但随着生产数量增加,滚丝轮原本设计好的牙型会逐渐发生变化。
一旦牙型发生变化,最终滚出来的螺纹形状也会随之改变。
螺纹中径是判断螺纹配合质量的重要尺寸之一。
对于外螺纹来说,中径是否稳定,会直接影响螺纹装配后的松紧程度。
滚丝轮牙侧发生磨损以后,实际参与成型的轮廓会发生变化。
在设备参数不变的情况下,工件最终形成的螺纹中径就可能逐渐偏离原来的控制范围。
例如,滚丝轮使用初期生产的零件中径比较稳定,但随着生产数量增加,测量结果开始持续向某一方向变化,这时就需要考虑滚丝轮磨损的影响。
需要注意的是,中径变化并不一定只由滚丝轮造成。
毛坯直径、滚压力、设备间隙和材料批次变化,也会影响中径。
因此,更可靠的方法是结合生产记录进行判断。
标准螺纹通常对牙型角有明确要求。
滚丝轮在长期工作以后,如果两侧牙面磨损程度不同,就可能导致实际形成的牙型角发生变化。
这类问题在普通目测中不一定明显,但可能在螺纹检测过程中表现出来。
例如:
这种情况下,就不能只看螺纹大径和小径,还需要检查牙型轮廓。
如果滚丝轮牙侧已经出现明显磨钝,即使还能继续生产,也可能影响后续批次的尺寸稳定性。
滚丝轮牙顶在加工过程中承担较大的局部压力。
随着使用时间增加,牙顶可能逐渐变圆、变钝。
当牙顶轮廓发生明显变化后,对毛坯材料的挤压和导流能力也会下降。
最终产品可能出现:
在生产现场,有时会发现螺纹表面看起来“还是有牙”,但实际测量或者投影检查后,会发现牙型已经不像新模具时那么完整。
这种情况通常说明滚丝轮已经进入较明显的磨损阶段。
滚丝轮并不一定均匀磨损。
如果设备安装存在偏差、工件进料位置不稳定或者某一区域长期承受更大的压力,就可能出现局部磨损。
这种情况比均匀磨损更麻烦。
因为它可能造成同一批产品之间尺寸波动增大。
前一件产品检测合格,后一件产品中径又发生偏差。
如果只是单纯均匀磨损,尺寸通常会比较规律地逐渐变化。
而局部磨损往往容易引起更明显的不稳定。
所以,如果生产过程中发现螺纹尺寸忽大忽小,就应该同时检查滚丝轮表面是否存在局部损伤或异常磨损。
正常状态下,滚丝加工通常能够获得比较光滑的螺纹表面。
但滚丝轮牙面磨损以后,可能出现:
这些缺陷会直接复制到工件表面。
最终可能出现螺纹表面发毛、划痕、压痕甚至局部缺肉等问题。
尤其是加工不锈钢等容易粘附的材料时,如果滚丝轮已经磨损,表面问题通常会更加明显。
因此,螺纹表面质量突然下降,也可以作为判断滚丝轮状态的一个信号。
生产过程中有一种情况比较容易被忽略:
螺纹中径检测合格,但整体牙型已经发生变化。
这是因为中径只是螺纹几何参数中的一个部分。
如果滚丝轮牙型出现局部磨损,有时通过调整滚压力或者设备位置,仍然可以把中径调整到规定范围内。
但这并不代表牙型本身完全正确。
例如,可能仍然存在:
所以,对于精度要求较高的螺纹,仅依靠单一尺寸判断滚丝轮状态并不充分。
必要时还需要结合螺纹规、轮廓仪、投影检测或者其他测量方式进行综合判断。
当滚丝轮轻微磨损以后,生产人员有时会通过增加滚压力或者重新调整设备位置,使螺纹尺寸重新达到要求。
在轻微磨损阶段,这种方式可能有效。
但如果滚丝轮牙型已经明显改变,单纯调整设备参数只能改变滚压深度,并不能恢复原来的牙型轮廓。
长期通过不断增加压力来补偿磨损,还可能产生新的问题:
因此,参数调整只能用于正常工艺修正,不能代替已经严重磨损的滚丝轮。
滚丝轮是否需要更换,最好结合产品检测数据和模具表面状态综合判断。
可以重点关注以下现象:
如果已经出现多项异常,继续使用滚丝轮的意义通常就不大。
尤其是在批量生产中,一旦产品尺寸超差,后续返工和报废成本往往远高于及时更换滚丝轮的成本。
想提高滚丝轮使用寿命,可以从几个方面入手:
其中,建立生产数据记录非常重要。
如果能够记录每副滚丝轮从新模具到报废期间的中径变化趋势,就更容易判断不同材料、不同工艺条件下的合理更换周期。
滚丝轮牙型磨损不仅会影响模具本身的使用寿命,也会直接影响螺纹中径、牙型角、成型完整性和表面质量。
在生产初期,轻微磨损可能只表现为尺寸缓慢变化;随着磨损加剧,可能进一步出现中径超差、螺纹不饱满、表面拉伤以及通止规检测异常。
因此,对于批量螺纹滚压生产来说,最好不要等到滚丝轮完全损坏后再更换。
通过持续监控螺纹中径、牙型精度、表面质量以及滚丝轮磨损状态,可以更早发现异常,减少批量尺寸超差和产品报废。