- 联系人:陈总监
手机: 18668551973 E-mail: tony.wang@wayinger.com
我们非常高兴为您提供有关螺纹模具方面的专业知识
- OVERSEA MARKETING: TONY WANG
E-mail: tony.wang@wayinger.com +8613282288850
我们非常高兴为您提供有关螺纹模具方面的专业知识
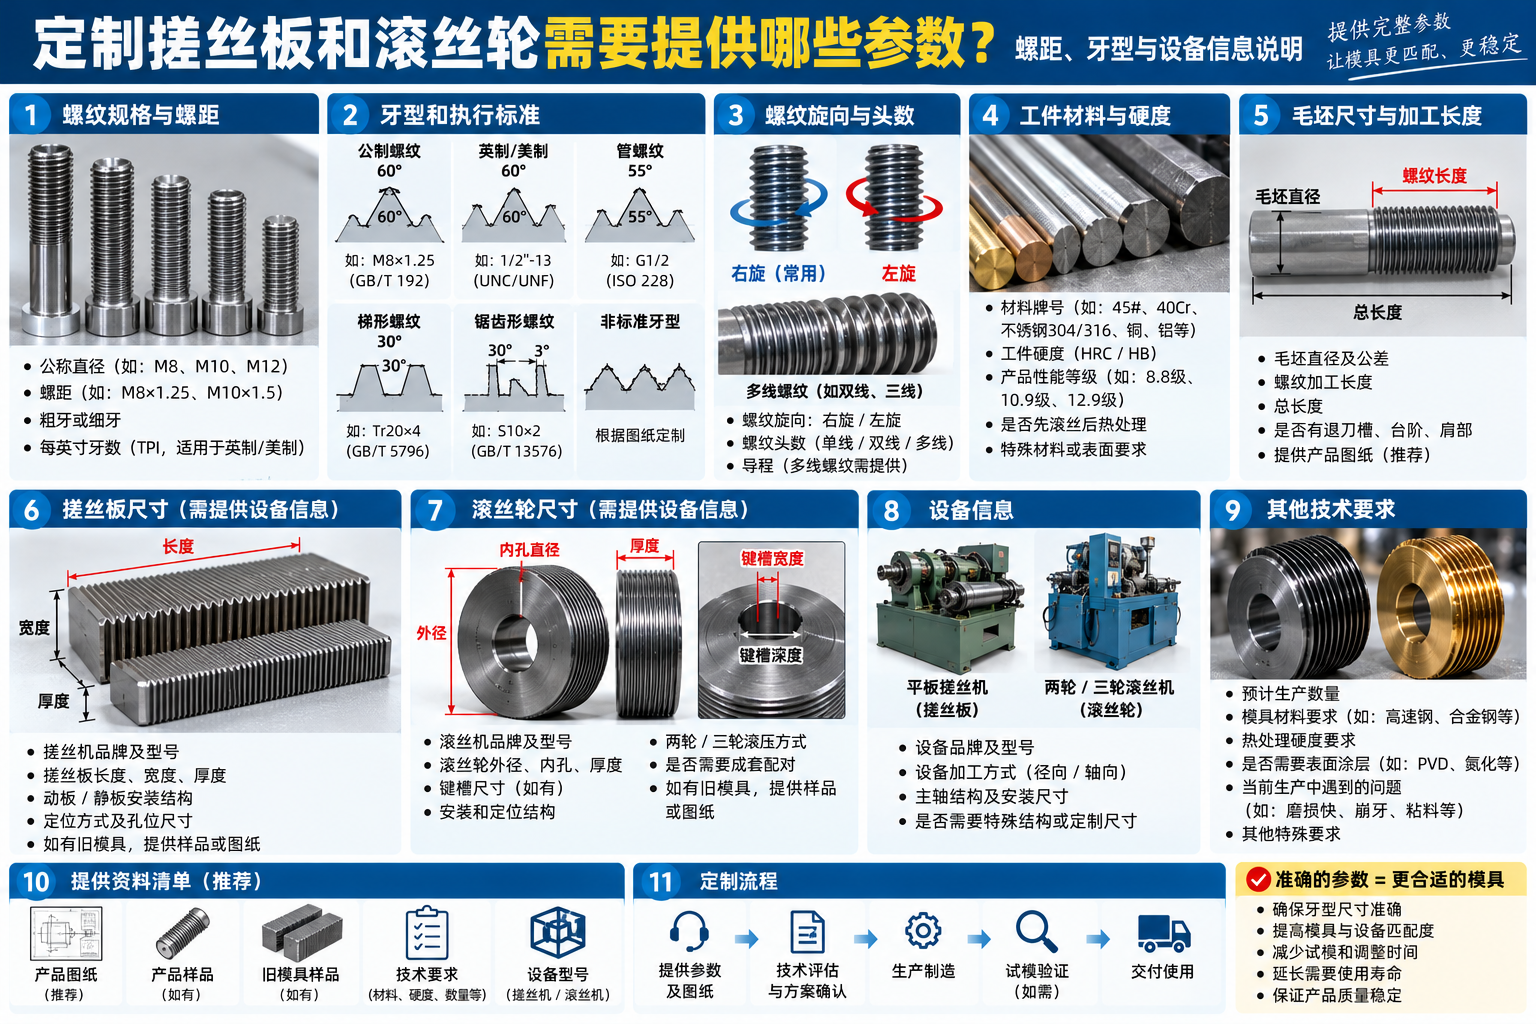 定制搓丝板和滚丝轮需要提供哪些参数?螺距、牙型与设备信息说明
搓丝板和滚丝轮是螺丝、螺栓、螺杆及其他外螺纹零件生产中常用的螺纹滚压模具。由于不同工件的螺纹规格、材料、加工设备和生产要求存在差异,很多企业在采购模具时需要进行定制。
在实际生产中,有些客户询价时只提供一个简单的螺纹规格,例如M8、M10或者M12,就希望厂家直接生产对应的搓丝板或滚丝轮。
但实际上,仅有螺纹公称直径通常不足以确定完整的模具设计和加工要求。
螺距、牙型、螺纹旋向、设备型号、工件材料以及毛坯尺寸等信息,都可能影响搓丝板和滚丝轮的设计与使用效果。
那么,定制搓丝板和滚丝轮时,究竟需要向厂家提供哪些参数?下面从常见技术要求进行介绍。
螺纹规格是定制搓丝板和滚丝轮时最基本的信息。
常见的公制螺纹规格包括:
M4
M5
M6
M8
M10
M12
M16
M20
除了公制螺纹,还有英制螺纹、美制统一螺纹以及部分特殊螺纹。
不同螺纹标准对牙型角、螺距、公差以及尺寸要求可能存在差异。
因此,向厂家提供规格时,最好同时注明对应的螺纹标准。
例如,同样是公称直径10mm的螺纹,不同螺距和牙型对应的模具并不相同。
对于非标准螺纹,建议直接提供完整的产品图纸。
螺距是指螺纹轴向上相邻两牙对应点之间的距离。
在公制螺纹中,螺距通常以毫米表示。
例如:
M8×1.25
M10×1.5
M12×1.75
M16×2.0
这里的1.25、1.5、1.75和2.0分别表示对应螺纹的螺距,单位为毫米。
需要注意,同一公称直径可能有粗牙和细牙等不同规格。
例如M10螺纹可以采用不同螺距,而不同螺距需要对应不同的模具牙型。
对于部分英制或美制螺纹,通常使用每英寸牙数(TPI)表示螺纹密度。
因此,定制滚丝轮或搓丝板时,应明确提供螺距或者每英寸牙数,避免仅凭公称直径判断。
不同螺纹的牙型并不完全相同。
例如,常见的公制普通螺纹采用60°基本牙型,而部分英制管螺纹采用55°牙型。
此外,还有梯形螺纹、锯齿形螺纹以及其他特殊螺纹。
这些螺纹在牙型角、牙顶、牙底和尺寸要求方面存在明显区别。
因此,在定制模具时,需要明确:
螺纹类型;
牙型角;
螺纹公称直径;
螺距或导程;
螺纹公差等级;
对应执行标准。
对于标准螺纹,可以提供完整的标准代号和规格。
对于非标牙型,则建议提供二维图纸、牙型放大图或者相关技术要求。
牙型信息越完整,越有利于减少模具设计及生产过程中的沟通误差。
螺纹按照旋向可以分为右旋螺纹和左旋螺纹。
常见紧固件大多采用右旋螺纹,但部分机械传动零件或特殊设备也会使用左旋螺纹。
如果定制时没有说明旋向,可能导致最终模具不符合实际加工要求。
此外,对于多线螺纹,还需要提供螺纹头数以及导程。
螺距与导程并不总是相同。
对于单线螺纹,导程等于螺距;对于多线螺纹,导程等于螺距乘以螺纹头数。
因此,涉及多线螺纹时,不能只提供一个螺距数值。
搓丝板通常配套平板搓丝机使用,通过动板和静板之间的相对运动完成螺纹成型。
不同型号的搓丝机,对搓丝板的外形尺寸、安装结构和工作方式可能有不同要求。
因此,定制搓丝板时,通常需要提供:
搓丝机品牌;
搓丝机型号;
原搓丝板长度;
搓丝板宽度;
搓丝板厚度;
动板和静板的配套要求;
安装定位方式;
特殊安装结构或尺寸。
如果原来的搓丝板使用正常,客户也可以提供旧模具的详细尺寸图或者实物样品,供厂家核对。
需要注意,不能只因为两台设备能够加工同一种螺纹,就认为其搓丝板可以直接通用。
不同设备的安装尺寸和工作行程可能存在差异。
滚丝轮通常用于两轮、三轮或其他形式的螺纹滚压设备。
相比搓丝板,滚丝轮还需要考虑与设备主轴、安装结构以及滚压方式的配合。
常见参数包括:
1. 滚丝轮外径
外径会影响滚丝轮与设备的安装和工作范围,需要结合设备结构和加工工艺确定。
2. 滚丝轮内孔直径
内孔需要与设备安装主轴相匹配。
3. 滚丝轮厚度
厚度与螺纹加工长度、模具结构及设备安装条件有关。
4. 键槽尺寸
部分滚丝轮通过键槽进行定位和传动,需要确认键槽宽度、深度及相关配合要求。
5. 安装和定位结构
包括端面定位、孔径配合以及其他特殊安装要求。
6. 滚丝机型号
不同滚丝机可能使用不同的滚丝轮结构和配套方式。
此外,还应说明采用两轮还是三轮滚压,以及滚丝轮是否需要成套配对使用。
对于已有模具的设备,提供原滚丝轮图纸或者实物样品,通常能够减少尺寸确认过程中的误差。
定制搓丝板或滚丝轮时,除了提供螺纹尺寸,还应说明需要加工的工件材料。
常见工件材料包括:
普通低碳钢;
中碳钢;
合金结构钢;
不锈钢;
铜及铜合金;
铝及铝合金;
其他适合滚压成型的金属材料。
不同材料的强度、硬度、塑性以及加工硬化特性不同,对滚压模具的要求也存在差异。
例如,加工普通低碳钢与加工不锈钢时,模具表面的摩擦和粘附情况可能不同。
如果加工的是高强度合金钢,模具则可能需要承受更大的成型压力。
因此,厂家需要结合工件材料选择合适的模具材料、热处理方案及必要的表面处理方式。
对于螺栓等紧固件,客户通常会提供8.8级、10.9级或者12.9级等性能等级。
但需要注意,最终产品的性能等级不能完全代替滚压前毛坯的实际硬度和材料状态。
部分螺栓采用先滚丝后热处理的工艺,也有部分产品需要在热处理后进行螺纹滚压。
两种加工方式下,工件的实际强度和变形阻力可能存在较大差异。
因此,定制模具时,最好同时说明:
工件材料牌号;
最终产品性能等级;
滚压前实际硬度;
是否经过热处理;
滚丝前后工艺安排。
这些信息有助于厂家判断模具所需的耐磨性、韧性和其他性能要求。
螺纹滚压依靠工件材料发生塑性流动形成牙型,因此毛坯直径直接影响螺纹成型效果。
如果毛坯直径不合理,可能出现:
成型压力过大;
螺纹不饱满;
中径偏差;
工件表面损伤;
模具磨损加快。
定制搓丝板和滚丝轮时,建议提供工件滚压前的毛坯直径及允许偏差。
对于不同螺纹规格和材料,合理毛坯直径可能不同,不能简单直接采用螺纹公称直径。
此外,还需要说明螺纹的实际加工长度。
对于存在退刀槽、台阶、肩部或者特殊端部结构的零件,最好提供整体产品图纸,以便确认模具和设备是否存在干涉。
同样规格的搓丝板或滚丝轮,如果用于小批量试制和大批量连续生产,选型时考虑的重点可能不同。
对于小批量产品,客户可能更加关注模具交期、制造成本及加工适应性。
而对于长期批量生产,则需要进一步关注:
模具使用寿命;
尺寸稳定性;
模具更换频率;
生产效率;
单件模具消耗成本。
因此,定制时可以告知厂家预计生产数量以及设备日常运行条件。
这些信息有助于综合评估模具材料和工艺方案。
不同加工工况下,搓丝板和滚丝轮对耐磨性、韧性以及抗粘附性能的要求可能不同。
对于部分高负荷加工条件,可以考虑采用特殊热处理或者PVD涂层等表面强化技术。
但并不是所有搓丝板和滚丝轮都需要涂层。
是否使用涂层,需要结合:
工件材料;
滚压负荷;
润滑条件;
模具材料;
生产批量;
原有模具失效方式。
例如,如果原有模具主要表现为牙面正常磨损,可以重点考虑耐磨性能。
如果经常出现崩牙,则需要先检查材料韧性、热处理及设备受力条件。
如果经常粘料,则可以进一步分析表面状态、润滑及涂层适应性。
因此,定制模具时最好说明当前生产中遇到的具体问题,而不是简单要求“硬度越高越好”。
为了方便客户与厂家沟通,可以参考以下参数表。
参数项目 | 搓丝板 | 滚丝轮 |
|---|---|---|
螺纹公称直径 | 必需 | 必需 |
螺距或每英寸牙数 | 必需 | 必需 |
牙型及执行标准 | 必需 | 必需 |
螺纹旋向及头数 | 按规格提供 | 按规格提供 |
螺纹公差要求 | 必需 | 必需 |
工件材料 | 建议提供 | 建议提供 |
工件硬度 | 建议提供 | 建议提供 |
毛坯直径 | 建议提供 | 建议提供 |
螺纹加工长度 | 必需 | 必需 |
设备品牌及型号 | 必需 | 必需 |
原模具外形尺寸 | 必需 | 必需 |
内孔及键槽尺寸 | 不适用 | 按安装结构提供 |
动板、静板结构 | 必需 | 不适用 |
滚压方式及配套数量 | 按工艺提供 | 必需 |
产品图纸或模具样品 | 建议提供 | 建议提供 |
预计生产数量 | 建议提供 | 建议提供 |
以上为一般定制沟通所需的信息。不同设备和特殊牙型可能还需要额外参数,最终应以模具厂家的技术确认结果为准。
实际采购过程中,并不是所有客户都拥有完整的模具设计图纸。
有些企业使用的设备时间较长,原始图纸已经丢失,只保留了旧搓丝板或者旧滚丝轮。
这种情况下,可以先向厂家提供:
设备品牌和型号;
原模具照片;
原模具实测外形尺寸;
需要加工的螺纹规格;
工件材料及硬度;
原模具样品。
如果具备条件,也可以将旧模具寄送给厂家进行测绘和技术确认。
不过,旧模具可能已经存在磨损,尤其是牙型轮廓发生变化以后,不能直接将磨损尺寸作为新模具的设计依据。
因此,最好同时提供合格产品的图纸或者螺纹标准,以便进行核对。
定制模具不仅是确定尺寸,还需要保证模具能够与实际生产条件匹配。
采购前建议重点确认以下几个问题。
第一,螺纹标准是否正确。
不能只提供M8、M10等公称规格,应明确螺距、牙型和公差要求。
第二,设备安装尺寸是否匹配。
尤其是滚丝轮内孔、键槽以及搓丝板安装尺寸,必须与设备相适应。
第三,工件材料是否说明清楚。
不同材料及硬度对模具性能要求不同。
第四,原有模具是否存在异常损坏。
如果以前的模具经常崩齿、偏磨或者粘料,应提前向厂家说明,以便分析是否需要调整模具方案。
第五,样品确认是否充分。
对于非标准螺纹或者新产品开发,建议在批量采购模具之前,先完成图纸核对和必要的试加工验证。
定制搓丝板和滚丝轮,并不是只告诉厂家一个螺纹规格就可以完成。
螺纹公称直径、螺距、牙型标准、旋向、设备型号、安装尺寸、工件材料和毛坯尺寸等,都会影响最终模具的设计与使用效果。
对于搓丝板,需要重点关注动板和静板的结构、安装尺寸及设备匹配情况。
对于滚丝轮,则需要重点确认外径、内孔、厚度、键槽、滚压方式及设备主轴结构。
同时,工件材料、实际硬度、生产批量和原有模具失效情况,也有助于厂家选择更合理的材料、热处理和表面处理方案。
定制前提供尽可能完整的技术参数和产品图纸,可以减少沟通误差,提高模具与设备的匹配程度,降低后续试模和生产调整成本。