
- 联系人:陈总监
手机: 18668551973 E-mail: tony.wang@wayinger.com
我们非常高兴为您提供有关螺纹模具方面的专业知识
- OVERSEA MARKETING: TONY WANG
E-mail: tony.wang@wayinger.com +8613282288850
我们非常高兴为您提供有关螺纹模具方面的专业知识
 高强度螺栓滚丝加工为什么更伤模具?搓丝板选型要注意什么
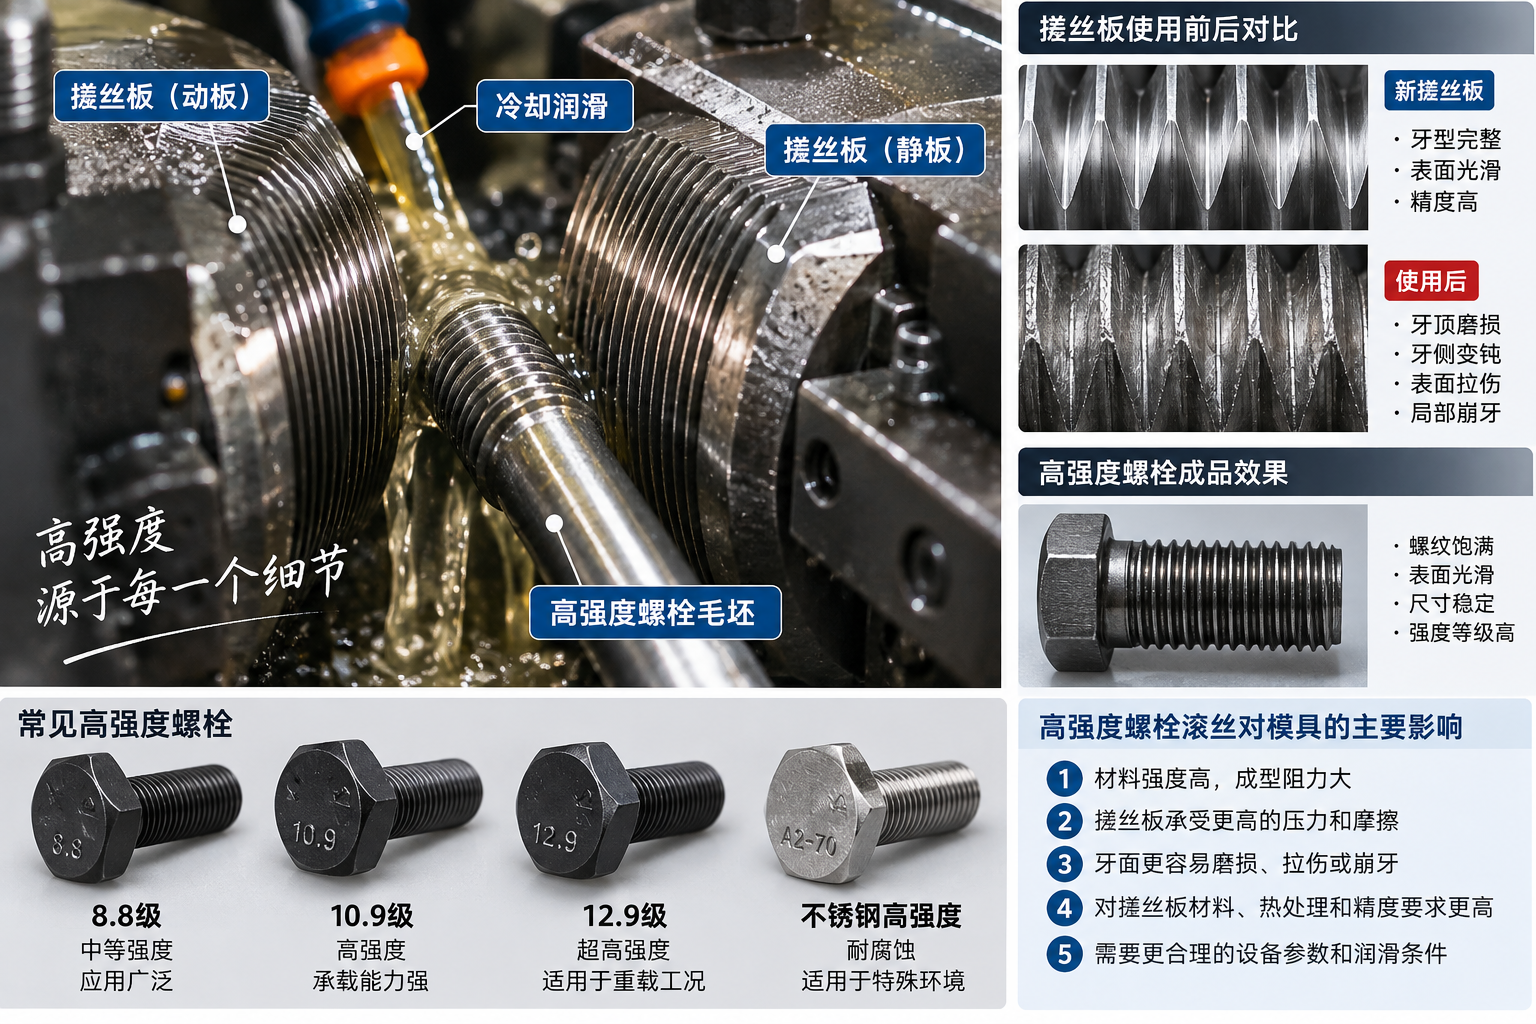
高强度螺栓在汽车、机械设备、桥梁、钢结构以及工程机械等领域应用广泛。相比普通低碳钢螺丝,高强度螺栓在滚丝加工时对模具的要求更高,搓丝板和滚丝轮也更容易出现磨损加快、崩牙、局部拉伤等问题。
很多生产现场会发现,同样一副搓丝板,加工普通螺丝时寿命比较稳定,但换成高强度螺栓以后,模具寿命明显下降。
这并不一定说明搓丝板质量有问题,而是因为高强度材料本身成型阻力更大,对模具材料、热处理、牙型精度以及设备参数提出了更高要求。
下面就从几个方面分析,高强度螺栓滚丝加工为什么更“伤模具”,以及搓丝板选型时应该注意哪些问题。
滚丝加工本质上属于塑性成型。
螺纹并不是通过切削方式去除材料,而是通过搓丝板或滚丝轮对毛坯施加压力,让金属材料发生塑性流动,从而形成螺纹牙型。
普通低碳钢塑性相对较好,材料更容易流动。
而高强度螺栓使用的材料通常强度更高,部分材料还经过调质或者其他强化处理。
这意味着在滚压过程中,模具需要施加更大的成型力。
成型阻力增加以后,搓丝板所承受的压力、摩擦以及局部冲击都会明显增加。
长期在这种工况下工作,模具磨损速度自然会更快。
高强度螺栓常见强度等级包括8.8级、10.9级、12.9级等。
不同强度等级的材料,在实际滚丝过程中的变形阻力存在差异。
强度越高,滚压成型时通常需要更大的压力。
如果模具材料、硬度或者韧性不足,就可能出现:
因此,生产高强度螺栓时,不能简单使用加工普通螺丝的模具方案直接套用。
需要根据实际材料和工况重新考虑搓丝板选型。
很多人会认为,高强度螺栓更难加工,那么搓丝板硬度越高越好。
实际上并不是这样。
搓丝板需要足够的硬度来保证耐磨性,但同时也需要一定的韧性。
如果硬度过高,而韧性不足,在高负荷滚丝过程中就容易出现崩牙或者局部开裂。
尤其是在加工大直径、粗牙或者高强度材料时,牙纹受到的瞬间冲击比较明显。
所以,高强度螺栓用搓丝板的性能要求应该是:
既要耐磨,也要有足够的抗冲击能力。
如果只追求高硬度,而忽略韧性,模具可能不是“磨坏”,而是直接“崩坏”。
不同材料制作的搓丝板,其耐磨性、韧性和热处理性能并不完全相同。
常见搓丝板材料包括Cr12MoV、DC53、高速钢以及部分粉末冶金工具钢等。
但不能简单认为材料牌号越高,模具寿命就一定越长。
搓丝板选材需要结合以下因素:
如果加工量较大,而且长期生产高强度螺栓,通常需要更加关注模具耐磨性和组织稳定性。
如果设备冲击比较明显,则还需要兼顾韧性。
高强度螺栓滚丝时,毛坯直径的影响会更加明显。
如果毛坯直径偏大,螺纹成型时需要移动的材料更多,滚压力也会随之增加。
对于本身成型阻力就比较大的高强度材料来说,毛坯再偏大,就会进一步增加搓丝板负荷。
可能出现:
毛坯偏大 → 滚压力增大 → 牙面受力增加 → 摩擦和温升增加 → 模具磨损加快。
因此,在批量生产高强度螺栓时,需要严格控制毛坯直径和尺寸波动。
不能仅仅依靠调整设备压力去弥补毛坯尺寸问题。
高强度螺栓对搓丝板牙型精度要求较高。
如果牙型本身存在偏差,可能造成局部受力集中。
例如:
这些问题在低负荷工况下可能不明显,但加工高强度材料时,局部受力会被进一步放大。
最终可能导致某个固定区域反复崩牙或者异常磨损。
因此,选购搓丝板时,除了关注材料和硬度,也应该关注牙型加工精度和表面质量。
搓丝板材料只是基础,最终性能还与热处理有很大关系。
合理的热处理需要让搓丝板获得稳定的硬度、耐磨性和韧性。
如果热处理控制不好,可能出现:
这些问题在高强度螺栓滚丝过程中更容易暴露出来。
因此,高强度螺栓用搓丝板不仅要看“是什么材料”,也要看材料经过了什么样的热处理工艺。
材料和热处理必须配套。
对于部分高负荷滚丝工况,可以考虑使用PVD涂层等表面强化方式。
合适的涂层能够改善模具表面的耐磨性能和摩擦特性,在一定条件下有助于延长搓丝板使用寿命。
尤其是在连续大批量生产中,表面强化可能具有一定优势。
但是,PVD涂层并不能解决所有问题。
如果基础搓丝板存在:
即使做了涂层,模具寿命也可能不理想。
因此,涂层应该作为整个模具工艺的一部分,而不是单独的“补救措施”。
高强度螺栓比较难成型,有些生产现场会通过增加搓丝压力来保证牙型成型。
适当增加压力是正常工艺调整,但如果压力设置过大,就会明显增加搓丝板负荷。
长期高压工作容易造成:
除了压力之外,进料速度、搓丝速度以及设备平行度也会影响模具寿命。
因此,高强度螺栓滚丝加工需要同时兼顾生产效率和模具负荷。
高强度材料滚压时,模具与工件之间的接触压力较大。
良好的润滑能够帮助降低摩擦和局部温升。
如果润滑不足,牙面摩擦加剧,可能出现拉伤、粘料甚至局部烧伤。
对于长期连续生产来说,润滑系统状态会直接影响搓丝板寿命。
因此,应定期检查:
在定制或者采购高强度螺栓用搓丝板时,建议尽量提供完整加工信息。
主要包括:
其中,“目前模具怎么坏的”非常重要。
如果原来的模具主要是快速磨损,选型时就需要提高耐磨性能。
如果主要是崩牙,则需要更加重视材料韧性、热处理和设备冲击。
不同失效方式,对搓丝板改进方向并不一样。
如果高强度螺栓加工过程中搓丝板寿命明显偏低,可以按照以下顺序排查:
工件材料和强度 → 毛坯尺寸 → 设备压力 → 润滑 → 模具磨损位置 → 搓丝板材料 → 热处理 → 表面处理。
如果每副搓丝板都在相同位置损坏,可以重点检查设备安装和牙型受力。
如果整体都是快速磨损,则可以重点考虑材料耐磨性、热处理以及润滑条件。
如果经常出现突然崩牙,则需要重点关注韧性、设备冲击以及压力设置。
高强度螺栓滚丝加工之所以更“伤模具”,主要原因是材料变形阻力更大,滚丝过程中搓丝板需要承受更高的压力、摩擦和循环载荷。
因此,高强度螺栓用搓丝板不能只看硬度,也不能简单追求更高级的材料。
真正合理的选型应该综合考虑:
材料、韧性、耐磨性、热处理、牙型精度、毛坯尺寸、设备参数和润滑条件。
对于长期批量生产8.8级、10.9级、12.9级等高强度螺栓的企业,建立不同规格、不同材料对应的搓丝板寿命记录,有助于找到更合适的模具材料和工艺方案,从而降低模具消耗,提高生产稳定性。