
- 联系人:陈总监
手机: 18668551973 E-mail: tony.wang@wayinger.com
我们非常高兴为您提供有关螺纹模具方面的专业知识
- OVERSEA MARKETING: TONY WANG
E-mail: tony.wang@wayinger.com +8613282288850
我们非常高兴为您提供有关螺纹模具方面的专业知识
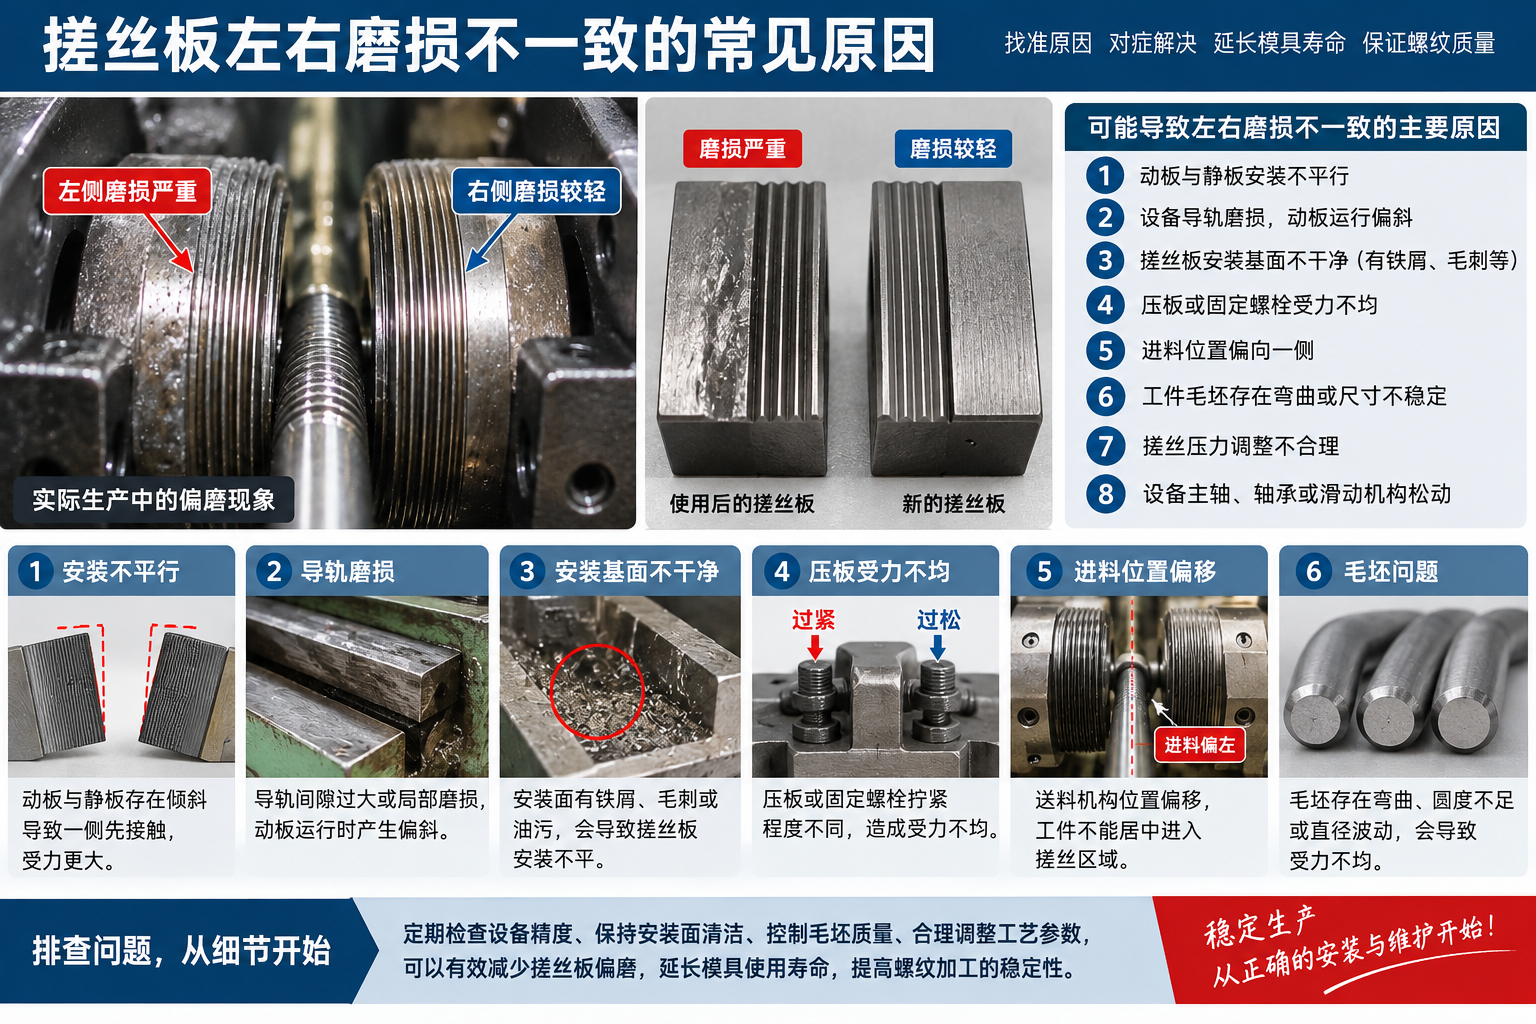 搓丝板左右磨损不一致是什么原因?常见安装与设备问题分析
搓丝板在螺丝、螺栓等外螺纹加工中承担成型作用。正常情况下,动板与静板在合理安装和稳定工况下,磨损应该相对均匀。
但在实际生产中,有时会出现这样的情况:一侧搓丝板磨损很快,另一侧还比较完整;或者同一块搓丝板左边磨得重、右边磨得轻,甚至只有某一段牙纹出现明显磨损。
这种“左右磨损不一致”的现象,往往不能简单归结为搓丝板材料问题。更多时候,它与安装位置、平行度、设备导轨、进料方向以及受力状态有关。
下面从几个常见方面进行分析。
搓丝板左右磨损不一致,首先应该检查安装平行度。
正常滚压过程中,工件应该在动板和静板之间保持比较稳定的受力状态。如果两块搓丝板安装存在倾斜,就容易造成工件某一侧先接触或者承受更大的压力。
例如:
这些问题都会导致实际接触压力不均匀。
长期生产以后,就可能出现:
一侧牙面磨损严重,另一侧磨损较轻。
因此,更换新搓丝板以后如果很快再次出现相同位置偏磨,建议优先检查设备安装,而不是马上怀疑模具质量。
搓丝机使用时间较长以后,导轨可能产生磨损。
如果导轨间隙过大或者局部磨损不均匀,动板往复运动时就可能产生轻微摆动或者倾斜。
这种偏差在空载状态下可能并不明显,但在实际搓丝受力以后,会导致工件受力中心发生变化。
最终表现为:
如果多副搓丝板都在相似位置出现偏磨,就需要重点检查导轨、滑块以及设备运动精度。
这一点看起来很简单,但在生产现场非常常见。
搓丝板安装前,如果底座或者安装面上存在:
即使只是很小的异物,也可能让搓丝板产生轻微倾斜。
由于搓丝加工本身接触压力较大,这种很小的安装误差,在实际受力以后可能被进一步放大。
因此,安装搓丝板前,应该清理并检查:
搓丝板背面、安装槽、压板以及定位基准面。
尤其是更换旧搓丝板以后,不建议直接把新模具装上去继续生产。
搓丝板需要可靠固定。
如果压板左右压力不一致,或者固定螺栓拧紧程度差别过大,搓丝板可能在工作时产生轻微变形或者位移。
常见情况包括:
这些问题可能导致搓丝板在工作状态下与空载状态下的位置不同。
所以,有些设备看起来“装得很正”,但一开始生产,受力以后就发生偏移。
如果搓丝板总是固定在某一侧出现严重磨损,就可以检查固定结构是否存在问题。
工件进入搓丝区域的位置也会影响搓丝板磨损。
如果送料机构位置偏了,工件不能稳定地进入动板和静板之间,就可能造成一侧先受力。
例如:
这种情况下,入口区域通常会比较容易出现明显偏磨。
有时甚至会出现搓丝板前段一边磨损很严重,而后段相对正常的情况。
因此,如果偏磨主要集中在入口部分,应该重点检查送料系统。
搓丝板左右偏磨也不一定完全是设备造成的。
如果毛坯存在弯曲、偏心、圆度不足或者直径波动较大,也可能造成工件在滚压过程中受力不均。
特别是在高速连续生产时,毛坯稳定性差,会让搓丝板反复承受不规则冲击。
长期以后,某一侧牙面就可能提前磨损。
所以,如果设备检查没有明显问题,还可以测量:
设备参数设置不合理,也会导致搓丝板受力不均。
如果动板和静板之间的间距调整不正确,或者设备两侧受力机构存在偏差,实际滚压力可能集中在某一侧。
常见表现包括:
如果通过调整搓丝压力后偏磨情况发生明显变化,就说明设备参数可能是主要因素之一。
设备机械部件磨损也会影响搓丝板使用状态。
例如:
这些问题可能让动板在每一次往复运动中产生微小的位置变化。
短时间内可能不容易发现,但长期批量生产后,模具磨损会逐渐表现出来。
如果搓丝板偏磨同时伴随设备振动增大、异响或者产品尺寸不稳定,更应该检查设备机械状态。
这是判断问题来源非常实用的方法。
如果换了不同批次的新搓丝板,仍然在相同方向、相同位置出现磨损,那么问题往往更可能出在:
设备、安装或者送料系统。
因为不同搓丝板本身恰好在完全相同位置出现同样缺陷的概率相对较低。
反过来,如果只有某一副搓丝板出现异常,而其他搓丝板使用正常,则可以进一步检查这一副搓丝板本身的:
通过这种对比,可以更快缩小排查范围。
出现左右磨损不一致以后,可以按照下面的顺序排查:
观察磨损位置 → 检查安装面 → 检查动静板平行度 → 检查送料位置 → 检查设备导轨 → 检查压紧结构 → 检查毛坯 → 检查设备间隙和滚压力。
如果偏磨集中在入口位置,可以优先检查送料和安装。
如果整块搓丝板都是一边磨得严重,则需要重点检查平行度和设备运行精度。
如果磨损位置没有规律,则可以进一步检查毛坯尺寸、设备振动以及生产参数稳定性。
实际生产中,可以从以下方面进行改善:
尤其是最后一点非常重要。
如果每次更换模具时都记录“哪里先磨损、哪里先崩牙”,经过几批生产以后,就比较容易判断问题究竟来自模具本身还是设备。
搓丝板左右磨损不一致,很多时候并不是简单的材料耐磨性问题,而是受力不均匀造成的结果。
动板和静板不平行、设备导轨磨损、安装面有异物、送料位置偏移、压紧结构不均以及毛坯异常,都可能让某一侧搓丝板长期承受更高负荷。
因此,如果搓丝板出现明显偏磨,不建议只通过更换更硬的材料来解决。
首先找出为什么某一侧受力更大,再针对安装、设备和工艺进行调整,通常更有利于延长搓丝板使用寿命,并提高螺纹加工尺寸的稳定性。