
- 联系人:陈总监
手机: 18668551973 E-mail: tony.wang@wayinger.com
我们非常高兴为您提供有关螺纹模具方面的专业知识
- OVERSEA MARKETING: TONY WANG
E-mail: tony.wang@wayinger.com +8613282288850
我们非常高兴为您提供有关螺纹模具方面的专业知识
螺纹滚压是一种常见的无切削塑性成型加工方法,广泛应用于螺栓、螺杆、丝杆以及各种外螺纹零件的生产。与传统切削加工相比,螺纹滚压具有材料利用率高、加工效率高、表面质量较好等优点。
但在实际生产过程中,有时会遇到螺纹乱牙、牙型错位、双重牙纹、螺距异常等问题。这些故障不仅会影响产品外观,还可能导致螺纹中径超差、通止规检测不合格,甚至造成整批产品报废。
那么,螺纹滚压加工为什么会出现乱牙?应该从哪些方面检查?下面结合常见生产情况,从滚丝轮安装、设备参数、毛坯尺寸以及模具磨损等方面进行分析。
所谓乱牙,是指工件在滚压过程中形成的螺纹轨迹不正常,出现牙纹交叉、重叠、错位或者不连续等现象。
正常情况下,滚丝轮与工件之间应保持稳定的运动关系,工件按照设定的螺距和牙型逐渐完成塑性成型。
如果滚压过程中发生打滑、工件轴向窜动、滚丝轮牙位不同步或者设备运动不稳定,就可能破坏原有的成型轨迹。
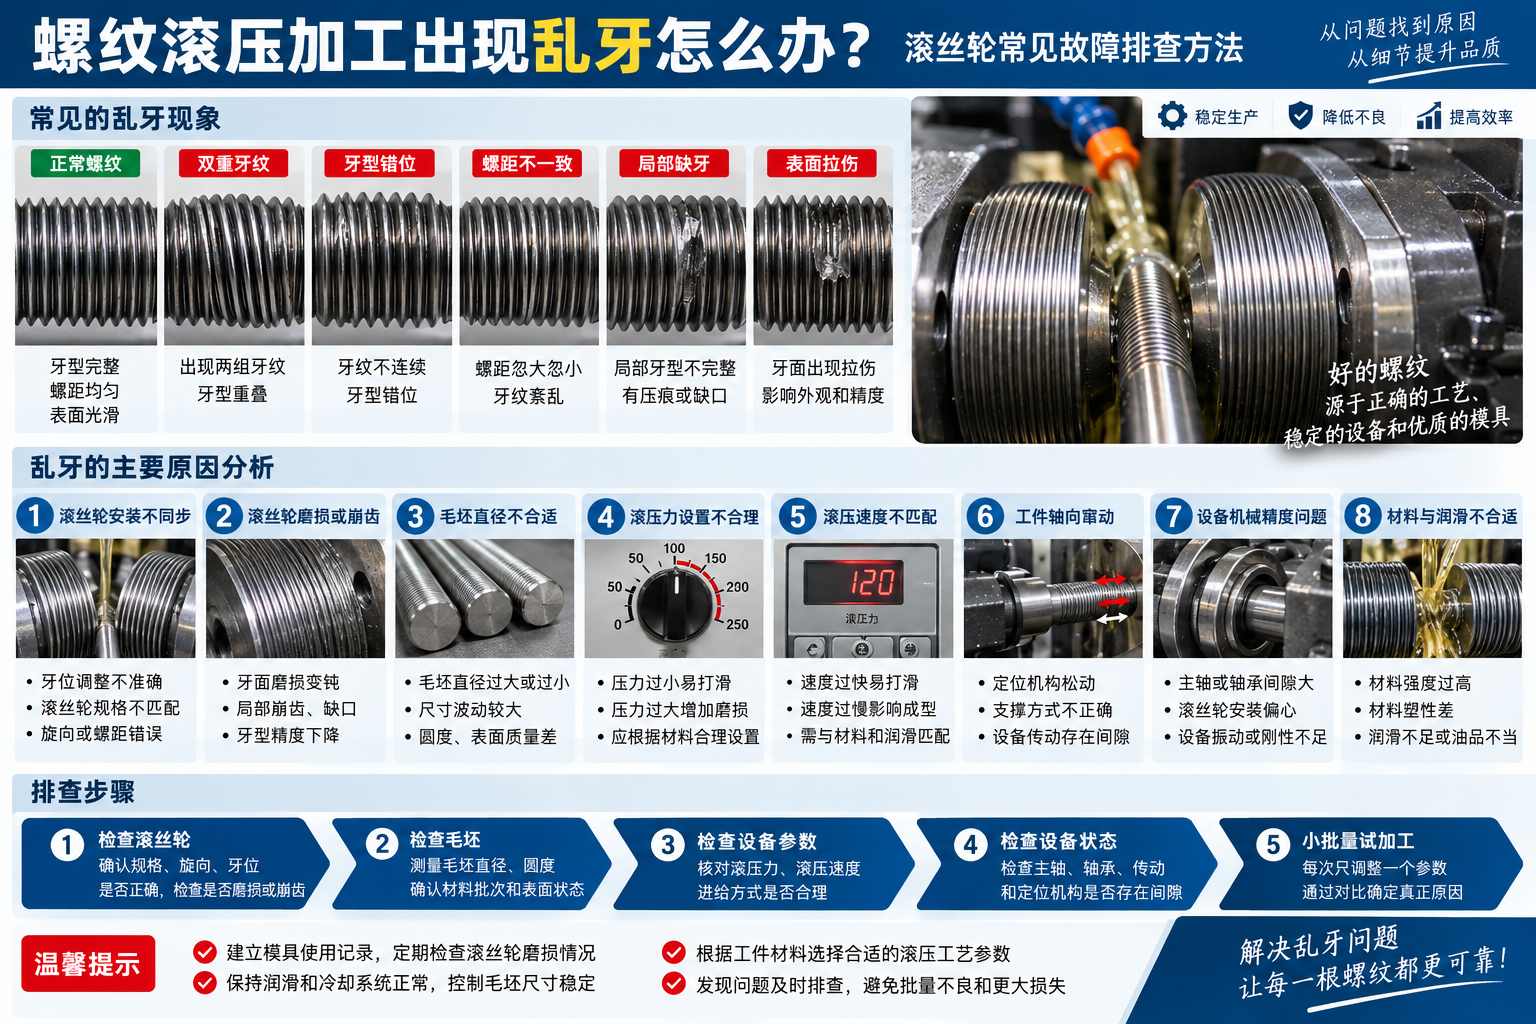
常见的乱牙现象包括:
螺纹表面出现两组交叉牙纹;
同一位置形成双重螺纹;
螺距局部不一致;
螺纹牙型出现明显错位;
工件局部牙纹不饱满;
螺纹表面出现压伤或异常变形。
需要注意的是,乱牙与普通磨损、表面拉伤并不完全相同。排查时应先确认缺陷属于哪一种类型,再分析具体原因。
滚丝轮安装不同步,是造成螺纹乱牙的常见原因之一。
在两轮或三轮滚丝加工中,各滚丝轮的牙型位置需要保持正确的对应关系。
如果安装时牙位调整不准确,工件在接触不同滚丝轮时,可能受到不一致的牙型挤压。
这种情况下,工件表面原本形成的螺纹轨迹可能受到再次挤压,最终产生错牙或者重复牙纹。
因此,在更换滚丝轮以后,如果第一批产品就出现明显乱牙,应优先检查滚丝轮安装相位及对应关系。
对于需要配对使用的滚丝轮,还应确认模具规格、旋向、螺距以及配套关系是否正确。
滚丝轮在长期生产过程中,会逐渐出现牙面磨损。
如果滚丝轮牙型已经明显变钝,或者部分位置出现崩齿、缺口,就可能影响工件正常成型。
例如,局部牙型磨损严重时,工件经过该位置后,材料流动可能不均匀,导致螺纹出现局部变形。
如果滚丝轮表面存在崩齿,还可能造成周期性的压痕或牙型缺损。
虽然这些缺陷不一定都属于严格意义上的乱牙,但在生产现场经常会被归类为螺纹成型异常。
因此,当螺纹出现重复性缺陷时,可以检查滚丝轮是否存在:
牙顶磨损;
牙侧变形;
牙根裂纹;
局部崩齿;
粘料和拉伤。
如果产品缺陷位置具有明显规律性,还可以结合滚丝轮转动位置进一步判断。
毛坯直径是影响螺纹滚压质量的重要因素。
滚丝加工依靠材料塑性流动形成螺纹,因此毛坯尺寸必须与螺纹规格和加工工艺相匹配。
如果毛坯直径过大,滚压过程中需要变形的材料量增加,成型压力也会提高。
当设备压力或传动条件不稳定时,就可能发生工件打滑、滚压不顺畅等问题。
如果毛坯直径过小,则可能导致牙型不饱满、螺纹中径不足等情况。
因此,发现乱牙以后,应检查毛坯直径是否符合工艺要求,同时关注尺寸波动、圆度及表面状态。
特别是更换毛坯批次后才出现故障的情况,更应该优先检查原材料和毛坯尺寸。
滚丝机需要根据螺纹规格、材料强度以及毛坯尺寸设置合适的滚压力。
如果滚压力过小,工件可能无法稳定形成螺纹,在部分工况下还可能出现打滑。
如果滚压力过大,则可能造成工件过度变形,同时增加滚丝轮和设备的负荷。
特别是在加工高强度钢、不锈钢以及较大直径螺纹时,参数设置不合理的影响可能更加明显。
生产过程中需要注意:
滚压力并不是越大越好,而是要在保证螺纹完整成型的前提下,维持稳定的滚压过程。
如果调整压力后乱牙现象发生明显变化,应进一步检查工件夹持、进给方式和设备运动状态,而不是单纯依靠继续增加压力解决。
滚丝速度和进给速度也会影响螺纹成型稳定性。
如果滚丝速度过快,而工件材料的变形能力、润滑条件或设备刚性不足,就可能增加振动和打滑风险。
对于采用径向进给方式的滚丝设备,如果进给速度过快,材料可能来不及稳定完成塑性变形,造成局部受力过大。
反过来,如果工件旋转不稳定,同样可能影响螺纹轨迹的连续性。
因此,在出现乱牙问题时,可以根据设备和工艺要求适当降低速度进行对比测试。
如果降低速度以后产品质量明显改善,就应进一步检查原有速度是否与当前材料、模具和设备条件匹配。
工件轴向位置不稳定,是造成螺纹轨迹错位的重要原因。
正常滚压过程中,工件的运动应符合所采用的滚压方式和螺纹导程要求。
如果工件受到不受控的轴向推力,或者支撑、定位机构存在间隙,就可能导致螺纹轨迹发生偏移。
常见原因包括:
工件支撑位置不正确;
定位机构松动;
滚丝轮轴线调整存在偏差;
工件在滚压过程中发生异常窜动;
设备传动存在间隙。
需要注意,部分滚压方式本身具有正常的轴向运动,不能将所有轴向移动都判断为设备故障。
排查重点应放在工件是否发生了超出工艺要求的异常位移。
设备机械精度下降,也可能引起乱牙。
例如,滚丝机经过长期使用以后,主轴、轴承或者传动机构可能出现磨损。
如果设备间隙过大,滚丝轮在受力过程中可能产生轻微摆动,导致实际滚压位置发生变化。
这种问题有时会同时伴随:
设备振动增大;
运行噪声异常;
工件螺纹尺寸不稳定;
滚丝轮局部偏磨;
产品质量时好时坏。
如果同一副滚丝轮安装在另一台状态良好的设备上能够正常加工,而原设备仍然出现乱牙,就需要重点检查设备机械精度。
不同材料在螺纹滚压过程中的变形特性不同。
普通低碳钢通常比较容易成型,而部分不锈钢、高强度合金钢或者经过强化处理的材料,滚压阻力相对较大。
如果材料塑性不足或者润滑条件不理想,工件与滚丝轮之间的摩擦状态就可能发生变化。
在某些情况下,这可能导致工件滚动不稳定、局部打滑或者材料流动异常。
因此,如果设备和滚丝轮没有明显问题,还应检查:
工件材料牌号;
材料实际硬度;
前道热处理状态;
润滑液类型;
润滑液浓度;
冷却和供液情况。
特别是在更换材料批次或者润滑液以后突然出现乱牙时,应重点比较变更前后的生产条件。
不同乱牙现象,可能对应不同的故障方向。
下面列出几种常见情况,供生产现场初步排查参考。
故障现象 | 优先检查方向 |
|---|---|
刚换滚丝轮就出现乱牙 | 安装相位、配套关系、滚丝轮规格 |
螺纹出现双重牙纹 | 滚丝轮同步、工件打滑、轴向位移 |
螺纹局部牙型错乱 | 模具局部损伤、设备振动、工件定位 |
同一批产品质量忽好忽坏 | 毛坯尺寸、设备间隙、进给稳定性 |
高强度材料加工时容易乱牙 | 滚压力、材料硬度、润滑与设备刚性 |
乱牙同时伴随异常噪声 | 主轴、轴承、传动机构及模具安装 |
这些现象只能作为初步判断依据,并不代表某一种故障一定由单一原因造成。
实际维修时,还需要结合滚丝机型号、滚压方式和工件规格综合分析。
当生产过程中突然出现乱牙,可以按照以下步骤进行处理。
第一步:检查滚丝轮。
确认滚丝轮规格、旋向、安装相位是否正确,同时检查是否存在明显崩齿、磨损或粘料。
第二步:检查工件毛坯。
测量毛坯直径、圆度和实际硬度,确认是否出现材料批次变化。
第三步:检查设备参数。
核对滚压力、滚压速度、进给速度以及工件定位方式。
第四步:检查设备机械状态。
重点检查主轴、轴承、滚丝轮安装座和传动机构是否存在异常间隙或振动。
第五步:进行小批量试加工。
在确认设备安全后,每次只调整一个主要参数,并记录调整前后的产品质量,避免多个参数同时变化,导致无法判断真正原因。
通过这种方式,可以逐步缩小故障范围,提高排查效率。
为了减少乱牙和螺纹成型异常,日常生产中可以重点做好以下工作:
选用与螺纹规格和工件材料匹配的滚丝轮;
保证滚丝轮安装位置和相位正确;
定期检查滚丝轮牙型磨损情况;
严格控制毛坯直径及尺寸稳定性;
根据材料和螺纹规格合理调整滚压参数;
定期检查主轴、轴承和传动机构;
保证润滑液和冷却系统正常;
建立滚丝轮使用寿命及故障记录。
对于长期批量生产的企业,还可以记录不同滚丝轮对应的产品规格、加工数量和典型失效形式。
这样不仅有利于分析乱牙故障,也有助于后续滚丝轮选型和加工工艺优化。
螺纹滚压加工出现乱牙,通常与滚丝轮安装、模具磨损、毛坯尺寸、设备参数以及工件运动稳定性等因素有关。
如果刚更换滚丝轮就出现乱牙,应优先检查滚丝轮规格、配套关系和安装相位。
如果生产一段时间后逐渐出现乱牙,则需要重点关注滚丝轮磨损、设备间隙和工件定位状态。
如果更换材料或者调整生产速度后出现问题,则应重点检查工件材料、滚压力、润滑以及进给参数。
对于螺纹滚压生产来说,选择合适的滚丝轮,并保持正确安装和稳定的加工参数,是减少乱牙、保证螺纹精度的重要基础。
通过合理排查和日常维护,可以降低产品报废率,提高滚丝轮使用寿命以及螺纹加工的稳定性。