- 联系人:陈总监
手机: 18668551973 E-mail: tony.wang@wayinger.com
我们非常高兴为您提供有关螺纹模具方面的专业知识
- OVERSEA MARKETING: TONY WANG
E-mail: tony.wang@wayinger.com +8613282288850
我们非常高兴为您提供有关螺纹模具方面的专业知识
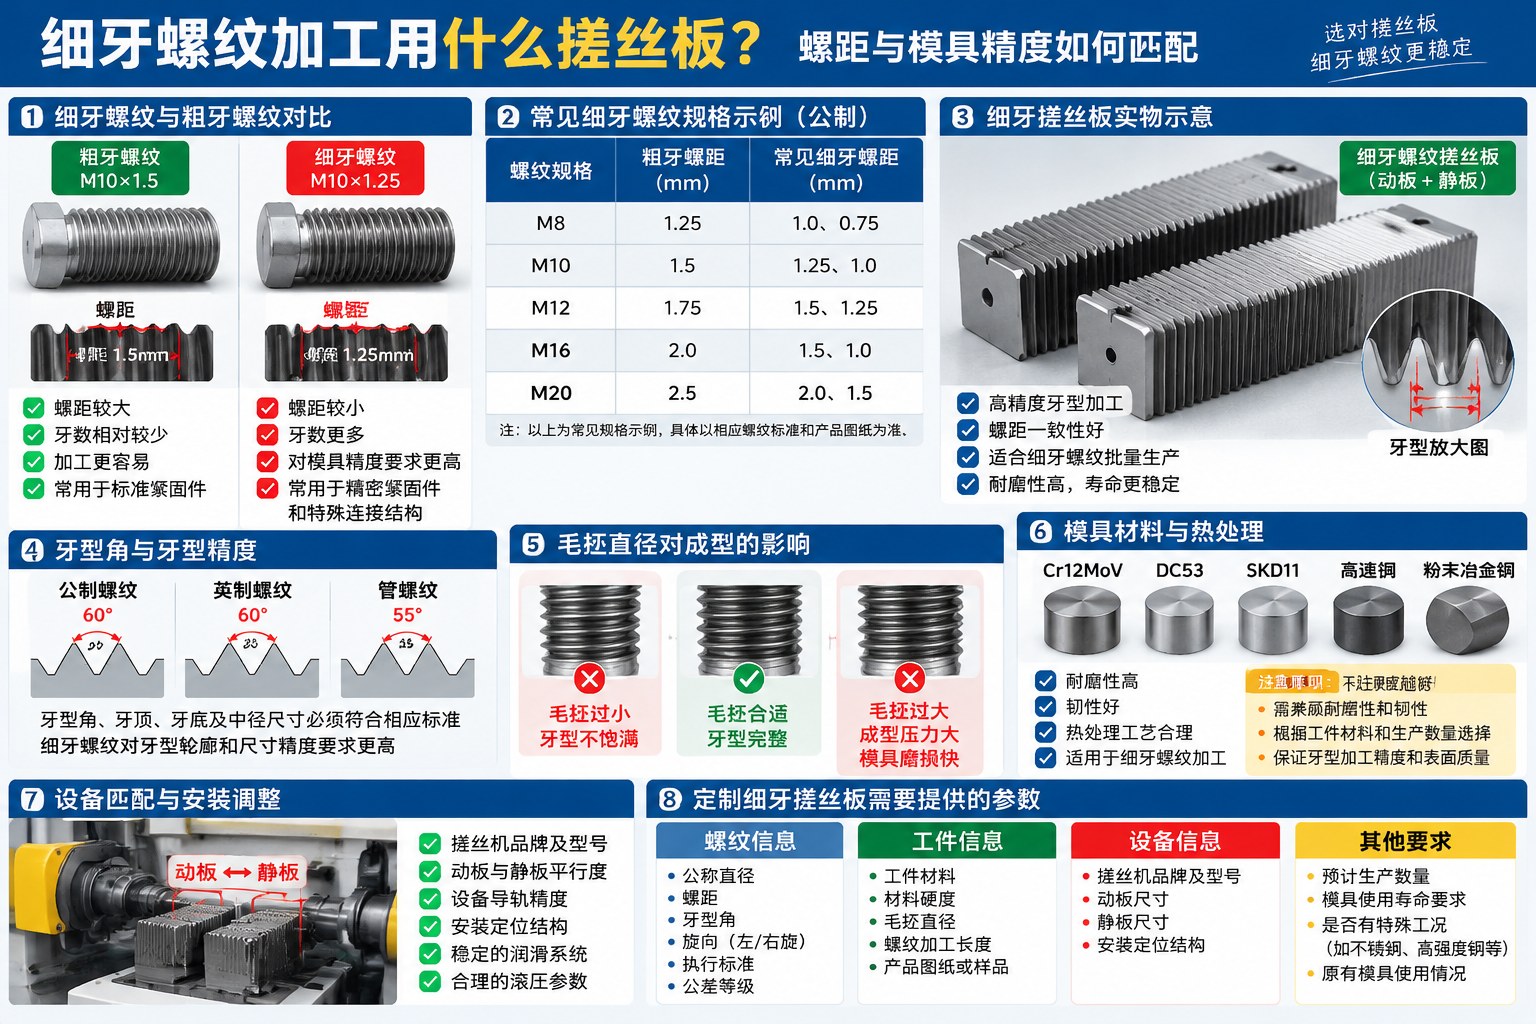 细牙螺纹加工用什么搓丝板?螺距与模具精度如何匹配
在螺丝、螺栓及精密机械零件生产中,除了常见的粗牙螺纹,细牙螺纹也有着广泛的应用。
细牙螺纹通常具有较小的螺距,在汽车零部件、机械设备、精密紧固件以及部分特殊连接结构中比较常见。
与普通粗牙螺纹相比,细牙螺纹对搓丝板的牙型加工精度、螺距控制、安装调整以及生产稳定性提出了不同要求。
如果搓丝板选型不合理,或者设备参数与螺纹规格不匹配,就可能出现螺纹尺寸偏差、牙型不完整、乱牙以及批量产品一致性下降等问题。
那么,细牙螺纹加工应该选择什么样的搓丝板?定制时需要重点关注哪些参数?
下面从螺距、牙型精度、模具材料和设备匹配几个方面进行分析。
细牙螺纹是相对于同一公称直径的粗牙螺纹而言的,其主要特点是螺距较小。
以常见公制螺纹为例:
| 螺纹规格 | 粗牙螺距 | 常见细牙螺距示例 |
|---|---|---|
| M8 | 1.25mm | 1.0mm、0.75mm |
| M10 | 1.5mm | 1.25mm、1.0mm |
| M12 | 1.75mm | 1.5mm、1.25mm |
| M16 | 2.0mm | 1.5mm、1.0mm |
| M20 | 2.5mm | 2.0mm、1.5mm |
以上为常见规格示例,具体规格应以相应螺纹标准和产品图纸为准。
从结构上看,细牙螺纹在相同长度内具有更多牙数,单个牙型的轴向尺寸更小。
因此,细牙螺纹加工时,需要特别注意螺距、牙型轮廓以及中径等关键尺寸。
需要注意,细牙螺纹并不意味着所有加工条件都比粗牙螺纹困难,而是对部分尺寸误差和成型细节更加敏感。
搓丝板通过动板和静板之间的相对运动,使工件材料发生塑性变形,最终形成符合要求的螺纹。
对于细牙螺纹来说,由于螺距较小,牙型尺寸相对精细,因此模具加工精度会直接影响最终产品质量。
主要体现在以下几个方面。
1. 螺距误差需要严格控制
搓丝板工作牙型的螺距必须与目标螺纹规格相匹配。
如果模具螺距存在偏差,或者工作过程中出现异常运动,就可能影响工件形成的螺纹导程和牙距一致性。
对于细牙螺纹,不能因为单个牙距偏差看起来很小,就忽略其对整体螺纹配合的影响。
2. 牙型轮廓需要准确
细牙螺纹的牙型尺寸较小,牙顶、牙侧和牙底的轮廓都需要符合相应标准。
如果搓丝板存在牙型角偏差、局部磨损或者加工不均匀,就可能造成工件牙型不完整。
3. 中径尺寸需要稳定
螺纹中径是影响螺纹配合的重要尺寸。
如果搓丝板的实际工作状态发生变化,可能导致产品中径出现偏差。
因此,细牙螺纹批量生产时,应结合产品图纸和检测要求,对中径进行持续监控。
选择细牙螺纹搓丝板,首先需要明确螺纹规格和对应的执行标准。
不能只提供M8、M10或者M12等公称直径,还需要进一步确认螺距和牙型。
采购时建议重点关注以下参数:
螺纹公称直径;
螺距;
牙型角;
螺纹旋向;
螺纹公差等级;
工件材料;
毛坯直径;
螺纹加工长度;
搓丝机型号;
搓丝板安装尺寸。
对于标准公制细牙螺纹,可以提供完整规格和标准代号。
如果属于非标细牙螺纹,建议直接提供产品图纸或者合格工件样品,避免仅凭公称直径确定模具。
牙型设计是细牙螺纹搓丝板的重要技术环节。
不同螺纹标准对牙型角、牙顶、牙底及相关尺寸都有明确要求。
例如,普通公制螺纹采用60°基本牙型,但实际工作牙型还需要根据螺纹标准、公差要求和成型工艺进行设计。
如果搓丝板牙型加工不准确,可能出现以下问题:
螺纹牙顶形状异常;
牙侧轮廓不完整;
螺纹中径偏差;
牙型左右不对称;
局部成型不足;
产品配合不稳定。
对于细牙螺纹,建议在模具制造过程中加强牙型轮廓和螺距检测。
特别是定制非标细牙搓丝板时,应在加工前确认完整的牙型技术要求,而不是简单复制原有模具的外形尺寸。
毛坯直径是影响螺纹滚压成型的重要参数。
搓丝板并不是通过切削方式加工螺纹,而是依靠挤压使材料发生塑性流动。
因此,毛坯直径需要与螺纹规格、工件材料以及具体滚压工艺相匹配。
如果毛坯直径过大,可能出现:
滚压力增加;
模具负荷增大;
工件材料流动不充分;
搓丝板磨损加快;
产品尺寸异常。
如果毛坯直径过小,则可能造成螺纹牙型不饱满,无法满足产品尺寸要求。
对于细牙螺纹,建议根据产品图纸和材料特性确定合理的毛坯尺寸,并在批量生产前进行必要的工艺验证。
不能简单地将螺纹公称直径直接作为毛坯直径。
搓丝板材料直接影响模具的耐磨性、韧性和使用寿命。
细牙螺纹虽然不一定需要比粗牙螺纹更高的模具硬度,但由于牙型尺寸较小,工作轮廓的稳定性非常重要。
常见搓丝板材料包括:
Cr12MoV;
DC53;
SKD11;
高速钢;
粉末冶金工具钢。
不同材料的性能和热处理特性存在差异。
具体选材需要结合以下因素:
工件材料;
螺纹规格;
加工数量;
设备运行速度;
生产负荷;
模具使用寿命要求。
例如,加工普通低碳钢细牙螺栓,与加工不锈钢细牙螺栓,对搓丝板的耐磨性和抗粘附能力要求可能不同。
因此,不能简单认为某一种材料适合所有细牙螺纹加工。
搓丝板需要具有足够的硬度,才能保证工作牙型在长期滚压过程中不容易发生磨损。
但硬度并不是越高越好。
如果硬度不足,牙型可能较快变钝,影响螺纹尺寸稳定性。
如果硬度过高,而材料韧性不足,则可能增加局部崩牙和开裂的风险。
对于细牙搓丝板来说,除了硬度,还应该关注:
热处理组织均匀性;
表面与内部性能;
淬火及回火工艺;
残余应力;
牙型加工后的表面质量。
合理的热处理方案,应根据模具材料和实际加工工况确定。
即使搓丝板本身精度较高,如果设备状态不稳定,也可能影响最终产品质量。
细牙螺纹加工时,需要特别关注动板和静板的安装状态,以及设备运动过程中的稳定性。
常见需要检查的项目包括:
1. 动板与静板平行度
如果两块搓丝板安装不平行,工件可能出现受力不均,导致牙型和中径发生变化。
2. 设备导轨间隙
导轨磨损或者间隙过大,可能导致动板运动不稳定。
3. 搓丝板安装位置
安装位置偏差可能造成工件进料不稳定,甚至出现乱牙。
4. 设备刚性
设备在滚压负荷下如果发生异常变形,也可能影响加工精度。
因此,细牙螺纹加工不能只关注搓丝板本身,还需要保证设备具有相应的加工精度和稳定性。
会。
搓丝板与工件在滚压过程中存在较大的接触压力,润滑条件会影响两者之间的摩擦状态。
如果润滑不足,可能造成:
工件表面拉伤;
金属粘附;
模具牙面磨损;
局部温升增加;
产品表面质量下降。
尤其是在加工不锈钢和部分高强度材料时,润滑条件更加值得关注。
生产过程中,应根据工件材料和滚压工艺选择合适的润滑方案,并定期检查润滑液状态、供液量和喷淋位置。
在实际生产中,细牙螺纹加工可能出现一些典型问题。
| 常见故障 | 可能原因 | 优先检查方向 |
|---|---|---|
| 螺纹螺距异常 | 模具规格或运动状态不匹配 | 螺距、模具及设备 |
| 牙型不饱满 | 毛坯直径、滚压力不合理 | 毛坯尺寸及工艺参数 |
| 螺纹中径超差 | 模具磨损、设备调整异常 | 中径及设备间距 |
| 螺纹表面拉伤 | 润滑不足、模具粘料 | 润滑及牙面状态 |
| 产品出现乱牙 | 安装位置、进料或设备异常 | 动静板安装及送料 |
| 搓丝板局部磨损 | 受力不均、设备平行度偏差 | 模具磨损位置及设备精度 |
以上属于常见排查方向,实际原因还需要结合产品检测结果和具体设备结构确认。
如果需要定制细牙螺纹搓丝板,建议提前准备以下资料:
螺纹信息:
螺纹规格;
公称直径;
螺距;
牙型角;
螺纹旋向;
执行标准;
公差等级。
工件信息:
工件材料;
材料硬度;
毛坯直径;
螺纹长度;
产品图纸。
设备信息:
搓丝机品牌;
搓丝机型号;
动板尺寸;
静板尺寸;
安装定位结构。
其他要求:
预计生产数量;
模具使用寿命要求;
原有模具的使用情况;
是否存在磨损、粘料或乱牙问题。
如果客户没有完整的模具图纸,也可以提供原搓丝板实物和合格产品样品,由厂家进一步核对尺寸及牙型。
对于非标准细牙螺纹,建议先进行技术确认,再安排模具生产。
想要提高细牙螺纹加工质量,不能只依靠提高搓丝板制造精度,还需要从整个生产过程进行控制。
建议重点做好以下工作:
明确螺纹标准和螺距;
选择与设备匹配的搓丝板;
保证牙型加工精度;
控制工件毛坯直径;
保证动板与静板安装平行;
合理设置滚压参数;
保持润滑系统正常;
定期检查螺纹中径和牙型;
记录不同批次产品的尺寸变化;
根据实际磨损情况制定模具更换周期。
对于长期生产细牙紧固件的企业,建立模具寿命和产品尺寸记录非常有价值。
通过对比不同批次搓丝板的加工数量、中径变化和磨损情况,可以逐步优化材料选择及生产工艺。
细牙螺纹加工对搓丝板的螺距、牙型轮廓和加工精度有明确要求。
与普通粗牙螺纹相比,细牙螺纹在相同公称直径下具有更小的螺距,因此需要更加关注牙型细节、螺距一致性和产品尺寸稳定性。
在选择细牙搓丝板时,不能只提供螺纹公称直径,还需要明确螺距、牙型、旋向、执行标准、工件材料以及设备型号。
同时,毛坯尺寸、模具材料、热处理、设备安装精度和润滑条件,也会影响最终加工效果。
选择合适的细牙搓丝板,并保证模具、设备和工件参数相互匹配,是提高细牙螺纹加工质量和生产稳定性的重要基础。