
- 联系人:陈总监
手机: 18668551973 E-mail: tony.wang@wayinger.com
我们非常高兴为您提供有关螺纹模具方面的专业知识
- OVERSEA MARKETING: TONY WANG
E-mail: tony.wang@wayinger.com +8613282288850
我们非常高兴为您提供有关螺纹模具方面的专业知识
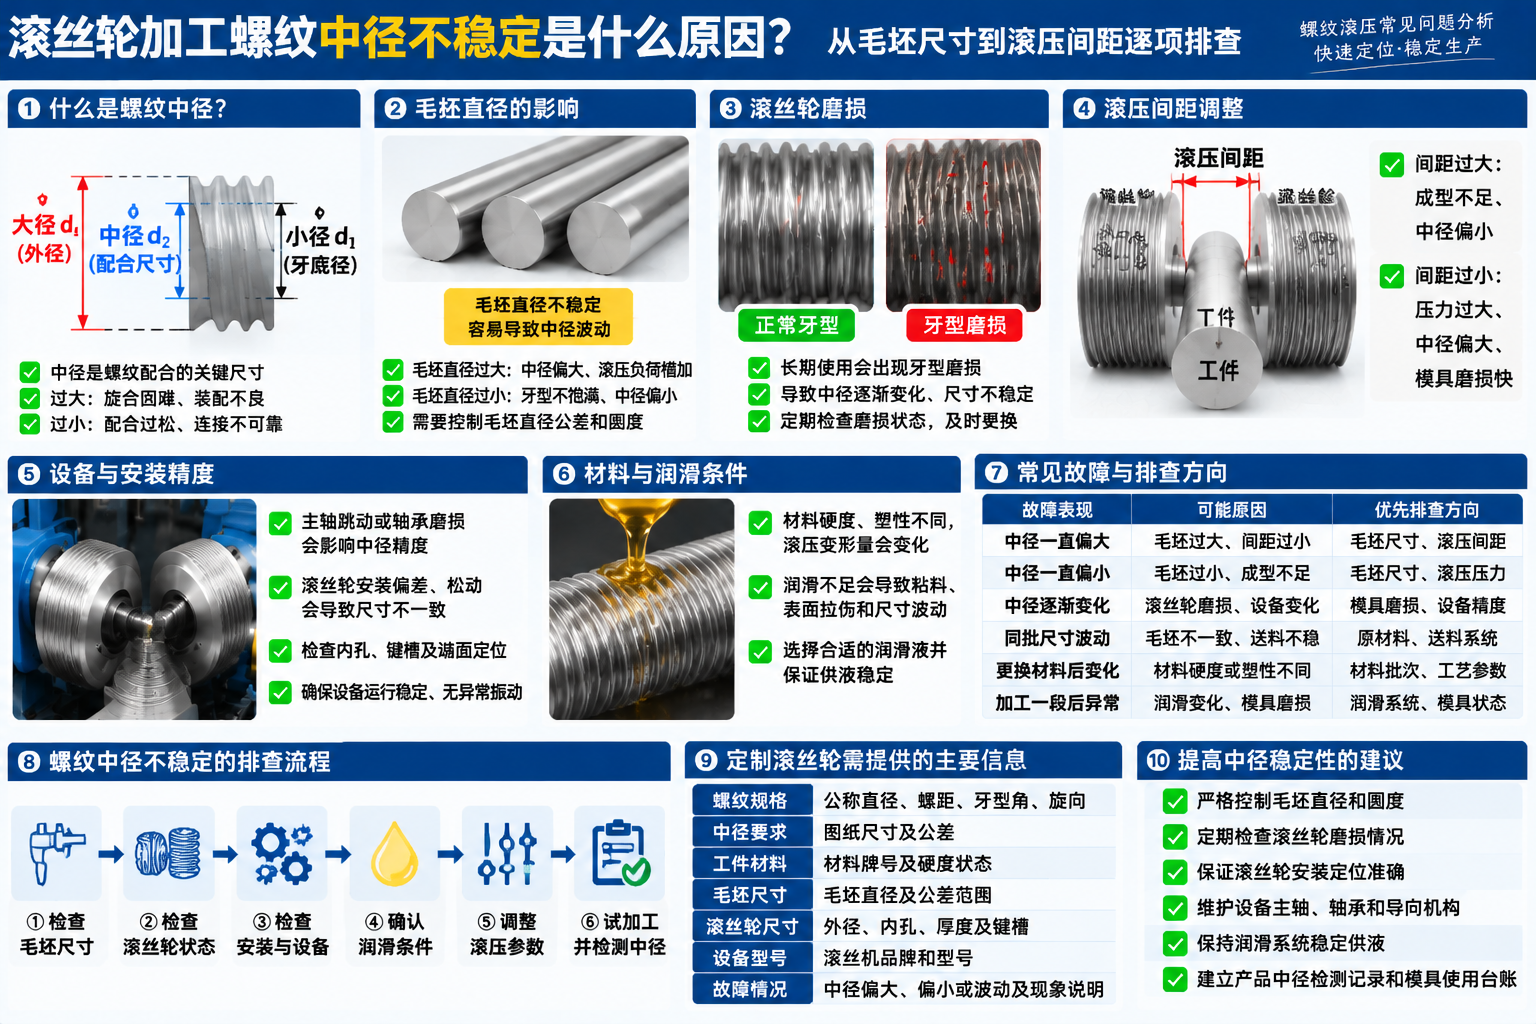 滚丝轮加工螺纹中径不稳定是什么原因?从毛坯尺寸到滚压间距逐项排查
在螺纹滚压加工过程中,螺纹中径是衡量产品尺寸和配合精度的重要指标。对于批量生产螺栓、螺杆及其他螺纹零件的企业来说,如果滚丝轮加工出来的产品中径忽大忽小,不仅会影响产品质量,还可能造成批量返工、废品增加以及生产效率下降。
有些企业在生产过程中会遇到这样的情况:刚开始加工时产品中径正常,连续生产一段时间后逐渐出现偏差;有时同一批产品中,不同工件的螺纹中径也存在明显差异。
造成这些问题的原因并不一定是滚丝轮本身。毛坯直径、设备调整、滚压间距、模具磨损以及工件材料状态,都可能影响最终加工结果。
那么,滚丝轮加工螺纹时中径不稳定应该如何排查?下面从毛坯尺寸、模具状态、设备精度和加工参数几个方面进行分析。
螺纹中径是螺纹基本牙型上具有特定几何关系的直径,也是影响内外螺纹配合的重要尺寸。
对于外螺纹来说,中径直接关系到螺纹旋合时的配合状态。
如果中径过大,可能造成螺纹旋合困难,甚至无法正常装配。
如果中径过小,则可能导致螺纹配合过松,影响连接质量。
在滚压加工过程中,滚丝轮通过挤压使工件材料发生塑性变形,形成所需要的螺纹牙型。
因此,最终中径不仅与滚丝轮的牙型和尺寸有关,还受到毛坯直径、材料流动、滚压位置及设备状态等因素影响。
对于需要批量生产的螺纹零件,建议建立中径检测记录,观察产品在不同生产阶段的尺寸变化。
毛坯直径是螺纹滚压加工的重要基础参数。
滚丝轮并不是通过切削方式去除材料,而是通过挤压使材料发生塑性流动。
因此,毛坯直径的变化可能直接影响螺纹成型后的尺寸。
如果毛坯直径过大,可能造成滚压负荷增加,并影响材料流动状态。
如果毛坯直径过小,则可能导致螺纹牙型不饱满,最终产品尺寸无法达到要求。
实际生产中需要重点检查:
不同批次毛坯直径是否一致;
毛坯直径是否符合工艺要求;
毛坯是否存在椭圆或局部尺寸偏差;
毛坯表面是否存在明显缺陷;
送料过程中是否混入不同规格工件。
如果同一副滚丝轮加工不同批次的产品时出现中径差异,建议优先检查毛坯尺寸,避免在没有确认原因之前反复调整设备。
会。
滚丝轮在长期生产过程中,会反复承受接触压力和摩擦作用。
随着加工数量增加,工作牙型可能逐渐出现磨损。
如果牙型磨损达到一定程度,就可能影响工件的螺纹成型状态,造成产品尺寸发生变化。
常见表现包括:
1. 中径逐渐偏离原有范围
生产初期产品尺寸正常,随着模具使用时间增加,中径逐渐出现变化。
2. 螺纹牙型不完整
滚丝轮工作牙面磨损后,可能造成产品牙型轮廓发生变化。
3. 产品尺寸一致性下降
如果滚丝轮不同区域磨损程度不一致,可能造成加工结果出现波动。
4. 螺纹表面质量下降
工作牙面出现异常磨损或损伤时,可能在产品表面形成异常压痕或粗糙区域。
因此,滚丝轮不能只按照使用时间判断是否需要更换,还应结合累计加工数量、牙型磨损和产品尺寸检测结果进行评估。
滚压间距是影响螺纹成型的重要工艺条件。
如果滚丝轮之间的工作位置不合理,可能导致工件受到的滚压力发生变化,从而影响最终螺纹尺寸。
当滚压间距过大时,可能出现成型不足、螺纹牙型不饱满等问题。
当滚压间距过小时,则可能增加滚压负荷,造成工件尺寸异常、设备负荷增加以及模具磨损加快。
在实际调整过程中,建议注意以下事项:
确认设备当前调整位置;
检查滚丝轮安装是否正确;
核对产品中径检测结果;
观察不同工件的加工一致性;
调整后重新进行试加工。
需要注意,不同滚丝机的结构和调整方式存在差异,不能简单使用统一的间距数值作为所有设备的调整标准。
应该根据设备说明、模具规格和产品图纸确定合理的工作位置。
会。
滚丝轮安装状态会影响模具与工件之间的接触关系。
如果安装轴存在异常、滚丝轮端面定位不准确,或者安装配合出现问题,都可能影响设备运行稳定性。
常见需要检查的地方包括:
1. 安装轴状态
检查主轴是否存在异常磨损、松动或径向跳动。
2. 滚丝轮内孔配合
确认滚丝轮内孔与安装轴尺寸是否匹配,是否存在异常间隙。
3. 端面定位
检查滚丝轮端面是否贴合,定位结构是否正常。
4. 紧固状态
确认固定螺母、压紧结构及其他定位部件是否可靠。
5. 滚丝轮运行状态
观察滚丝轮旋转过程中是否存在异常摆动。
如果滚丝轮安装不稳定,即使模具本身尺寸符合要求,也可能影响实际加工效果。
螺纹滚压属于塑性成型加工,工件材料的力学性能会影响材料在滚压过程中的流动状态。
不同材料的强度、硬度和塑性存在差异。
即使使用同一副滚丝轮,加工不同材料或者不同硬度状态的工件,也可能需要采用不同的工艺参数。
例如:
普通低碳钢;
中碳钢;
合金结构钢;
不锈钢。
这些材料在滚压成型过程中可能表现出不同的变形特性。
如果原材料批次发生变化,或者热处理状态与之前不同,就可能造成产品中径出现波动。
因此,当设备和滚丝轮没有发生变化,但产品尺寸突然出现异常时,也应检查工件材料牌号、硬度和批次信息。
润滑条件不仅影响滚丝轮的使用寿命,也会影响工件表面状态和滚压过程的稳定性。
如果润滑不足,可能出现以下问题:
工件表面拉伤;
滚丝轮工作牙面粘料;
局部摩擦增加;
加工温升异常;
模具磨损加快。
在连续批量生产过程中,如果润滑液供应不稳定,不同工件的加工状态也可能出现差异。
因此,建议定期检查润滑系统,重点关注润滑液状态、供液量和喷淋位置。
对于不锈钢及部分高强度材料,还应结合具体工件和滚压工艺选择适合的润滑方案。
滚丝轮加工精度不仅取决于模具,还与设备自身的机械状态有关。
如果滚丝机长期使用,部分机械部件可能出现磨损或间隙变化。
常见需要检查的项目包括:
1. 主轴径向跳动
如果主轴存在异常跳动,可能影响滚丝轮的实际工作位置。
2. 轴承状态
轴承磨损或者配合异常,可能导致设备运行稳定性下降。
3. 导向机构
导向机构间隙过大,可能影响工件定位和加工过程。
4. 设备刚性
设备在滚压负荷下如果发生异常变形,也可能影响实际加工尺寸。
5. 运动稳定性
检查设备运行过程中是否存在异常振动和周期性波动。
如果产品中径出现规律性变化,可以结合设备运行状态和检测数据进一步分析,判断是否与机械部件有关。
在实际生产中,可以根据产品尺寸变化的表现,初步判断可能存在的问题。
| 故障表现 | 可能原因 | 优先排查方向 |
|---|---|---|
| 中径一直偏大 | 毛坯直径偏大、滚压间距不合理 | 毛坯和设备调整 |
| 中径一直偏小 | 毛坯直径偏小、成型不足 | 毛坯及滚压条件 |
| 中径逐渐变化 | 滚丝轮牙型磨损、设备状态变化 | 模具和设备 |
| 同批产品尺寸波动 | 毛坯不一致、送料不稳定 | 原材料和送料 |
| 产品局部中径异常 | 滚丝轮偏磨、安装异常 | 模具及安装状态 |
| 更换材料后尺寸变化 | 材料硬度或塑性发生变化 | 材料批次和工艺 |
| 加工一段时间后异常 | 润滑变化、设备温升或模具磨损 | 润滑、设备及模具 |
以上为常见排查方向,实际故障需要结合产品图纸、检测数据和设备结构进一步确认。
这是生产现场经常遇到的问题。
如果产品中径出现异常,直接更换滚丝轮并不一定能够解决问题。
建议采用逐项排除的方法。
第一步:检查毛坯尺寸。
先测量加工前毛坯直径,确认是否符合生产工艺要求。
第二步:检查产品检测数据。
记录不同时间、不同位置产品的中径,观察偏差是否具有规律性。
第三步:检查滚丝轮牙型。
观察工作牙面是否存在明显磨损、粘料、崩损或局部偏磨。
第四步:检查安装状态。
确认滚丝轮内孔、安装轴、端面定位和紧固状态。
第五步:检查设备精度。
重点检查主轴、轴承、导向机构及运行稳定性。
第六步:验证滚压参数。
在确认前面各项基本正常后,再根据产品检测结果和设备要求调整滚压条件。
通过这种方法,可以减少盲目调整和反复更换模具的情况。
如果产品长期出现中径不稳定的问题,并且确认需要重新定制滚丝轮,建议提前准备以下资料。
| 参数类别 | 需要提供的信息 |
|---|---|
| 螺纹规格 | 公称直径 |
| 螺距 | 相邻螺纹牙之间的距离 |
| 牙型角 | 60°、55°或特殊牙型 |
| 螺纹旋向 | 左旋或右旋 |
| 螺纹头数 | 单线或多线 |
| 中径要求 | 产品图纸规定的尺寸及公差 |
| 工件材料 | 材料牌号及加工前硬度 |
| 毛坯尺寸 | 毛坯直径及公差 |
| 加工长度 | 实际螺纹长度 |
| 滚丝轮尺寸 | 外径、内孔、厚度及键槽 |
| 设备型号 | 滚丝机品牌和型号 |
| 故障情况 | 中径偏大、偏小或波动 |
| 参考资料 | 产品图纸、旧滚丝轮或合格样品 |
如果原有滚丝轮已经出现明显磨损,建议同时提供产品图纸和合格工件样品,避免直接按照旧模具的磨损状态复制。
对于中径要求较高的产品,最好在定制前明确检测方法和验收标准。
想要减少中径不稳定的问题,需要同时关注原材料、模具和设备三个方面。
建议生产过程中做好以下工作:
严格控制毛坯直径;
检查毛坯圆度和表面状态;
定期检测产品螺纹中径;
记录不同批次的尺寸变化;
定期检查滚丝轮牙型磨损;
保证滚丝轮安装定位准确;
检查设备主轴和轴承状态;
保持润滑系统正常;
根据工件材料确认合理的滚压条件;
建立滚丝轮使用和更换记录。
对于长期批量生产的企业,建议保留每批产品的中径检测数据。
当发现尺寸逐渐向某一方向变化时,可以及时检查毛坯、模具和设备状态,避免等到产品超差后才进行处理。
滚丝轮加工螺纹时出现中径不稳定,并不一定是滚丝轮本身存在问题。
毛坯直径变化、滚丝轮牙型磨损、滚压间距不合理、设备安装偏差、材料状态变化以及润滑不足,都可能影响最终产品尺寸。
在实际生产中,建议按照毛坯、模具、设备、材料和工艺参数的顺序逐项排查,而不是直接通过增加滚压力或者更换滚丝轮解决问题。
稳定的螺纹中径来自准确的毛坯尺寸、合适的滚丝轮、可靠的设备状态以及合理的加工工艺。
对于长期存在中径波动问题的产品,建议结合产品图纸、检测记录和原有滚丝轮进行综合分析,再确定是否需要重新设计或定制滚丝轮。