
- 联系人:陈总监
手机: 18668551973 E-mail: tony.wang@wayinger.com
我们非常高兴为您提供有关螺纹模具方面的专业知识
- OVERSEA MARKETING: TONY WANG
E-mail: tony.wang@wayinger.com +8613282288850
我们非常高兴为您提供有关螺纹模具方面的专业知识
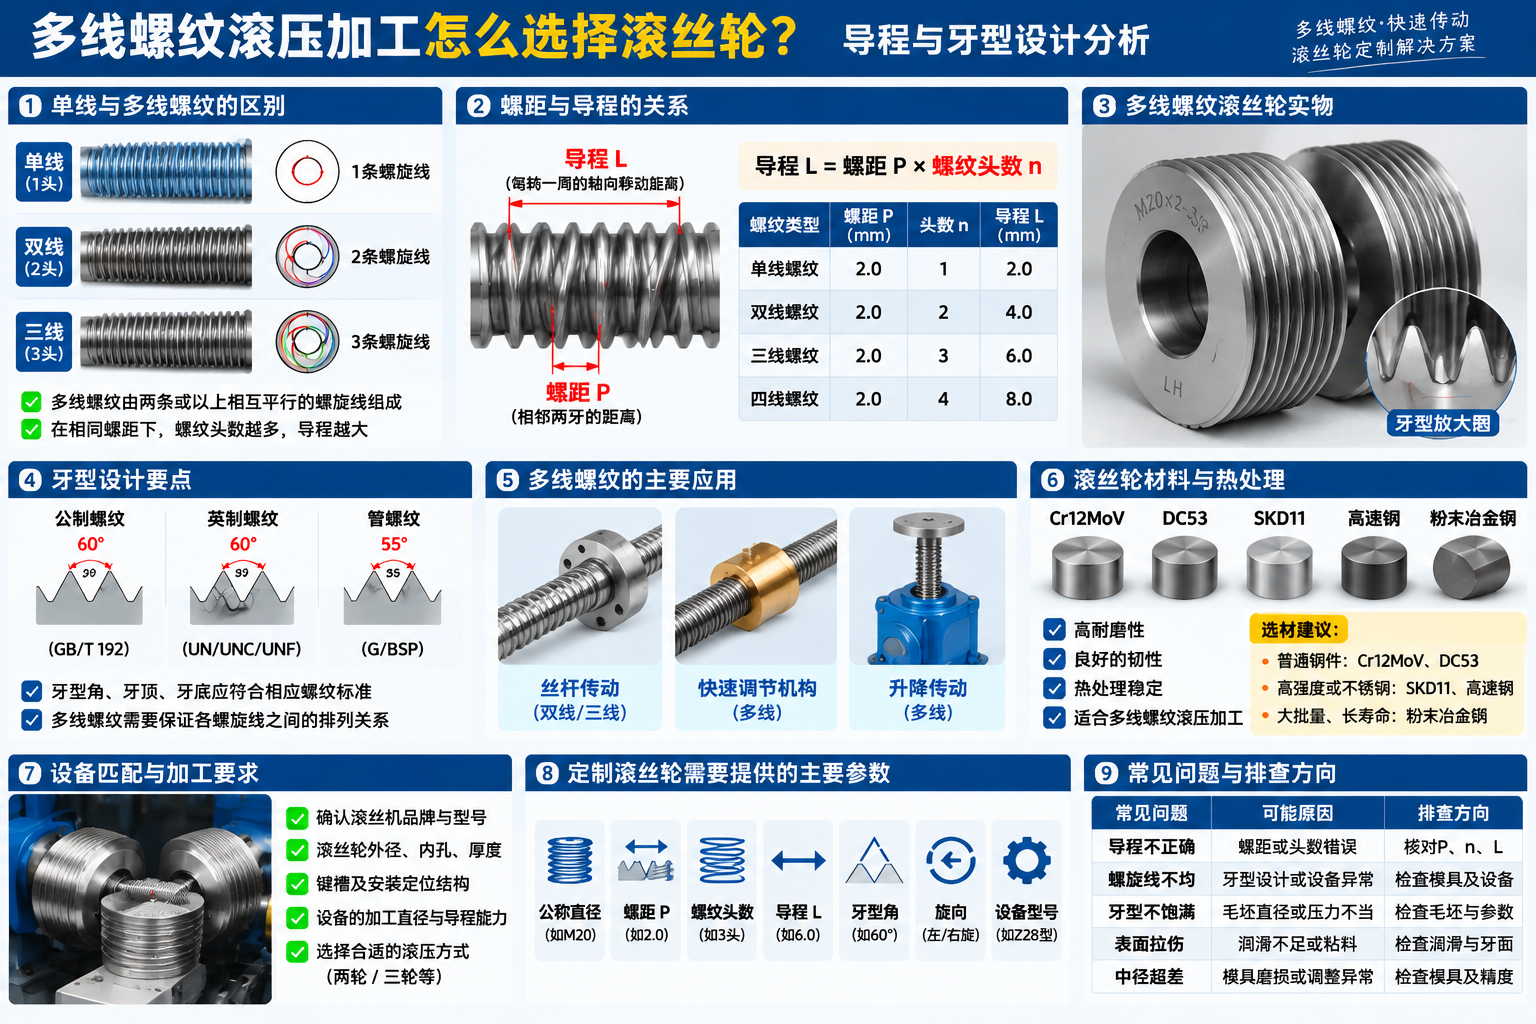 多线螺纹滚压加工怎么选择滚丝轮?导程与牙型设计分析
在普通螺栓、螺杆和紧固件生产中,单线螺纹是最常见的加工形式。但在机械传动、调节机构、精密设备以及部分特殊工业零件中,还经常需要使用双线螺纹、三线螺纹等多线螺纹结构。
与普通单线螺纹相比,多线螺纹具有更大的导程,在相同旋转角度下可以实现更大的轴向移动,因此在需要快速传动、快速调节或者提高工作效率的机械结构中具有一定优势。
不过,多线螺纹的滚压加工对滚丝轮设计提出了更高要求。除了螺纹公称直径和牙型之外,还需要重点考虑螺距、导程、螺纹头数、螺旋方向以及滚丝轮与设备之间的配合关系。
如果这些参数没有确认清楚,就可能出现螺纹导程不正确、牙型不匹配、加工乱牙以及产品精度不稳定等问题。
那么,多线螺纹滚压加工应该如何选择滚丝轮?定制时需要提供哪些参数?下面从螺距、导程、牙型设计和设备匹配几个方面进行分析。
按照螺纹头数,螺纹可以分为单线螺纹和多线螺纹。
单线螺纹只有一条连续的螺旋线,而多线螺纹则由两条或两条以上相互平行、沿圆周方向均匀分布的螺旋线组成。
常见形式包括:
单线螺纹;
双线螺纹;
三线螺纹;
四线螺纹。
多线螺纹最明显的特点是导程较大。
在相同螺距的情况下,螺纹头数越多,每旋转一周产生的轴向移动距离就越大。
例如,采用相同基本螺距的单线螺纹和双线螺纹,双线螺纹每旋转一周的轴向移动距离是单线螺纹的两倍。
因此,多线螺纹常用于需要快速传动或快速调节的机械结构。
螺距和导程是多线螺纹加工中两个非常重要的参数,但两者并不是同一个概念。
螺距(Pitch):同一条螺旋线上,相邻两牙对应点之间的轴向距离。
导程(Lead):螺纹旋转一周时,沿轴线方向移动的距离。
两者之间的关系为:
导程 = 螺距 × 螺纹头数
例如:
| 螺纹类型 | 螺距 | 头数 | 导程 |
|---|---|---|---|
| 单线螺纹 | 2mm | 1 | 2mm |
| 双线螺纹 | 2mm | 2 | 4mm |
| 三线螺纹 | 2mm | 3 | 6mm |
| 四线螺纹 | 2mm | 4 | 8mm |
从表格可以看出,当螺距保持不变时,增加螺纹头数就会增加导程。
因此,客户定制多线螺纹滚丝轮时,不能只提供螺距,还必须明确螺纹头数和导程。
如果只提供一个螺距数值,厂家可能无法准确判断完整的螺纹结构。
多线螺纹和单线螺纹在基本牙型上可能相同,但螺旋线的数量和排列方式不同。
因此,多线螺纹滚丝轮需要根据目标产品的螺纹结构进行专门设计。
主要区别包括:
1. 螺旋线排列不同
单线螺纹只有一条连续螺旋线,多线螺纹则具有多条相互错开的螺旋线。
滚丝轮设计需要考虑这些螺旋线之间的对应关系。
2. 导程要求不同
多线螺纹的导程由螺距和头数共同决定。
如果导程计算或设计不正确,就无法形成符合要求的多线螺纹。
3. 牙型排列需要匹配
多线螺纹需要保证各条螺旋线之间的相对位置正确,避免出现牙型错位或螺纹不连续。
4. 设备配套要求不同
不同滚丝机的主轴结构、运动方式和加工能力存在差异。
多线螺纹加工需要确认设备能否满足相应的导程和滚压要求,不能认为普通单线螺纹滚丝轮可以直接替代。
牙型设计是多线螺纹滚丝轮制造的重要环节。
在设计之前,需要先明确目标产品的完整螺纹参数。
通常包括:
螺纹公称直径;
螺距;
螺纹头数;
导程;
牙型角;
螺纹旋向;
牙顶和牙底要求;
螺纹公差等级。
例如,某双线螺纹产品采用60°基本牙型,螺距为2mm,那么其导程为4mm。
滚丝轮设计不仅需要满足基本牙型要求,还需要根据具体设备和滚压方式确定工作牙型的螺旋方向及相关几何关系。
如果是三线或四线螺纹,还需要进一步考虑多条螺旋线之间的均匀分布。
因此,多线螺纹滚丝轮不能简单按照普通单线螺纹的牙型进行复制加工。
对于非标准多线螺纹,建议提供完整的产品图纸,由模具厂家进行技术确认。
与普通螺纹一样,多线螺纹也可以分为左旋和右旋。
旋向决定螺旋线的方向,也会影响滚丝轮的工作牙型设计。
定制时需要明确:
左旋多线螺纹;
右旋多线螺纹;
螺纹头数;
螺距;
导程。
例如:
M20×2-P4-LH
可以作为一种双线左旋螺纹参数的描述示例,其中P4表示导程4mm,基本螺距为2mm。
具体标注格式应以产品图纸或对应技术标准为准。
如果旋向没有确认清楚,即使螺距和头数正确,也可能导致模具无法满足产品要求。
多线螺纹滚丝轮需要与滚丝设备的加工能力相匹配。
不同设备在主轴结构、滚压方式、滚丝轮安装尺寸以及运动控制方面可能存在差异。
定制之前,应重点确认以下信息:
1. 滚丝机品牌和型号
不同设备的安装结构可能不同,需要根据具体型号确认滚丝轮规格。
2. 滚丝轮安装尺寸
包括外径、内孔、厚度、键槽以及其他定位结构。
3. 设备加工能力
需要确认设备能否满足目标螺纹的导程、直径和加工长度要求。
4. 滚压方式
明确采用两轮、三轮还是其他专用滚压结构。
5. 设备运动关系
多线螺纹的成型需要满足相应的旋转和轴向运动关系,应结合具体设备进行确认。
尤其是非标准多线螺纹,建议在正式生产前进行设备和模具的适配验证。
多线螺纹滚压同样属于金属塑性成型加工。
滚丝轮通过挤压使工件材料发生塑性流动,最终形成所需牙型。
因此,工件材料和毛坯尺寸会直接影响加工负荷。
常见加工材料包括:
普通低碳钢;
中碳钢;
合金结构钢;
不锈钢;
铜及铜合金;
其他适合滚压成型的金属材料。
不同材料的强度、硬度和塑性不同,对滚丝轮的耐磨性和韧性要求也不同。
此外,毛坯直径需要根据目标螺纹规格、材料特性和实际滚压工艺确定。
如果毛坯直径过大,可能增加滚压力和模具负荷;如果直径过小,则可能造成螺纹牙型不饱满。
因此,多线螺纹加工前,应对毛坯尺寸进行确认,并结合试加工结果优化工艺参数。
滚丝轮在工作过程中需要承受较大的接触压力和持续摩擦。
如果加工的是高强度材料或者需要长期连续生产的产品,模具材料的选择尤其重要。
常见滚丝轮材料包括:
Cr12MoV;
DC53;
SKD11;
高速钢;
粉末冶金工具钢。
不同材料的耐磨性、韧性和热处理性能存在差异。
实际选材时,需要综合考虑:
工件材料;
螺纹直径;
螺距及导程;
滚压负荷;
生产数量;
设备运行状态;
模具使用寿命要求。
如果加工高强度合金钢,需要关注模具的综合承载能力。
如果加工不锈钢,则应关注表面粘附、润滑和抗磨损性能。
不能单纯以硬度高低判断滚丝轮材料是否适合,合理的硬度与韧性平衡更加重要。
在实际生产过程中,如果模具设计、设备匹配或加工参数存在问题,可能出现以下情况。
| 常见问题 | 可能原因 | 排查方向 |
|---|---|---|
| 螺纹导程不正确 | 螺距或头数参数错误 | 核对导程和螺纹头数 |
| 多条螺旋线排列不均 | 牙型设计或设备运动关系异常 | 检查模具设计及设备 |
| 螺纹牙型不饱满 | 毛坯直径或滚压力不合理 | 检查毛坯和加工参数 |
| 螺纹表面出现拉伤 | 润滑不足或模具粘料 | 检查润滑和牙面状态 |
| 螺纹中径超差 | 模具磨损或设备调整异常 | 检查模具及设备精度 |
| 滚丝轮局部偏磨 | 安装不正确或受力不均 | 检查安装和主轴状态 |
需要注意,多线螺纹加工出现问题时,不能只依靠增加滚压力进行补偿。
应先确认螺纹参数和模具设计是否正确,再检查设备状态及工艺条件。
如果需要定制双线、三线或者其他多线螺纹滚丝轮,建议提前准备以下技术资料。
| 参数类别 | 具体内容 |
|---|---|
| 螺纹规格 | 公称直径 |
| 螺距 | 相邻螺纹牙之间的距离 |
| 螺纹头数 | 双线、三线或四线等 |
| 导程 | 每旋转一周的轴向移动距离 |
| 旋向 | 左旋或右旋 |
| 牙型角 | 60°、55°或特殊牙型 |
| 螺纹公差 | 中径及其他精度要求 |
| 工件材料 | 材料牌号和实际硬度 |
| 毛坯尺寸 | 滚压前直径及公差 |
| 加工长度 | 实际螺纹长度 |
| 设备型号 | 滚丝机品牌和型号 |
| 滚丝轮尺寸 | 外径、内孔、厚度及键槽 |
| 配套要求 | 两轮、三轮及其他结构 |
| 参考资料 | 产品图纸或原模具样品 |
对于非标多线螺纹,产品图纸尤其重要。
如果没有完整图纸,也可以提供实物工件和旧滚丝轮,由厂家进一步测量和确认。
不过,旧模具如果已经出现明显磨损,不能直接以磨损后的牙型作为新模具的设计标准。
多线螺纹的加工需要模具、设备和工件参数相互配合。
为了减少加工异常,建议从以下方面进行控制:
明确螺纹头数和导程;
确认螺距和牙型标准;
正确选择滚丝轮结构;
保证模具制造精度;
控制工件毛坯直径;
确认设备具备相应加工能力;
保持滚丝轮安装精度;
合理设置滚压参数;
保证润滑系统正常;
定期检测产品螺距、导程和中径。
对于长期批量生产的产品,还可以记录不同批次滚丝轮的使用数量、磨损情况和产品尺寸变化。
通过积累生产数据,可以逐步优化滚丝轮选材、加工工艺和设备参数。
多线螺纹滚压加工与普通单线螺纹相比,最大的区别在于螺纹头数和导程不同。
在定制多线螺纹滚丝轮时,不能只提供公称直径和螺距,还需要明确螺纹头数、导程、旋向、牙型以及设备加工能力。
其中,螺距决定相邻螺纹牙之间的距离,导程决定螺纹旋转一周时的轴向移动距离。两者共同影响多线螺纹的结构和加工要求。
选择合适的滚丝轮材料、准确设计牙型和导程,并确保设备与模具相互匹配,是保证多线螺纹加工质量和生产稳定性的关键。
对于双线、三线以及特殊多线螺纹产品,建议在定制前提供完整产品图纸和设备资料,减少模具设计及试加工过程中的沟通误差。