
- 联系人:陈总监
手机: 18668551973 E-mail: tony.wang@wayinger.com
我们非常高兴为您提供有关螺纹模具方面的专业知识
- OVERSEA MARKETING: TONY WANG
E-mail: tony.wang@wayinger.com +8613282288850
我们非常高兴为您提供有关螺纹模具方面的专业知识
 左旋螺纹搓丝板怎么定制?旋向、螺距与牙型要求
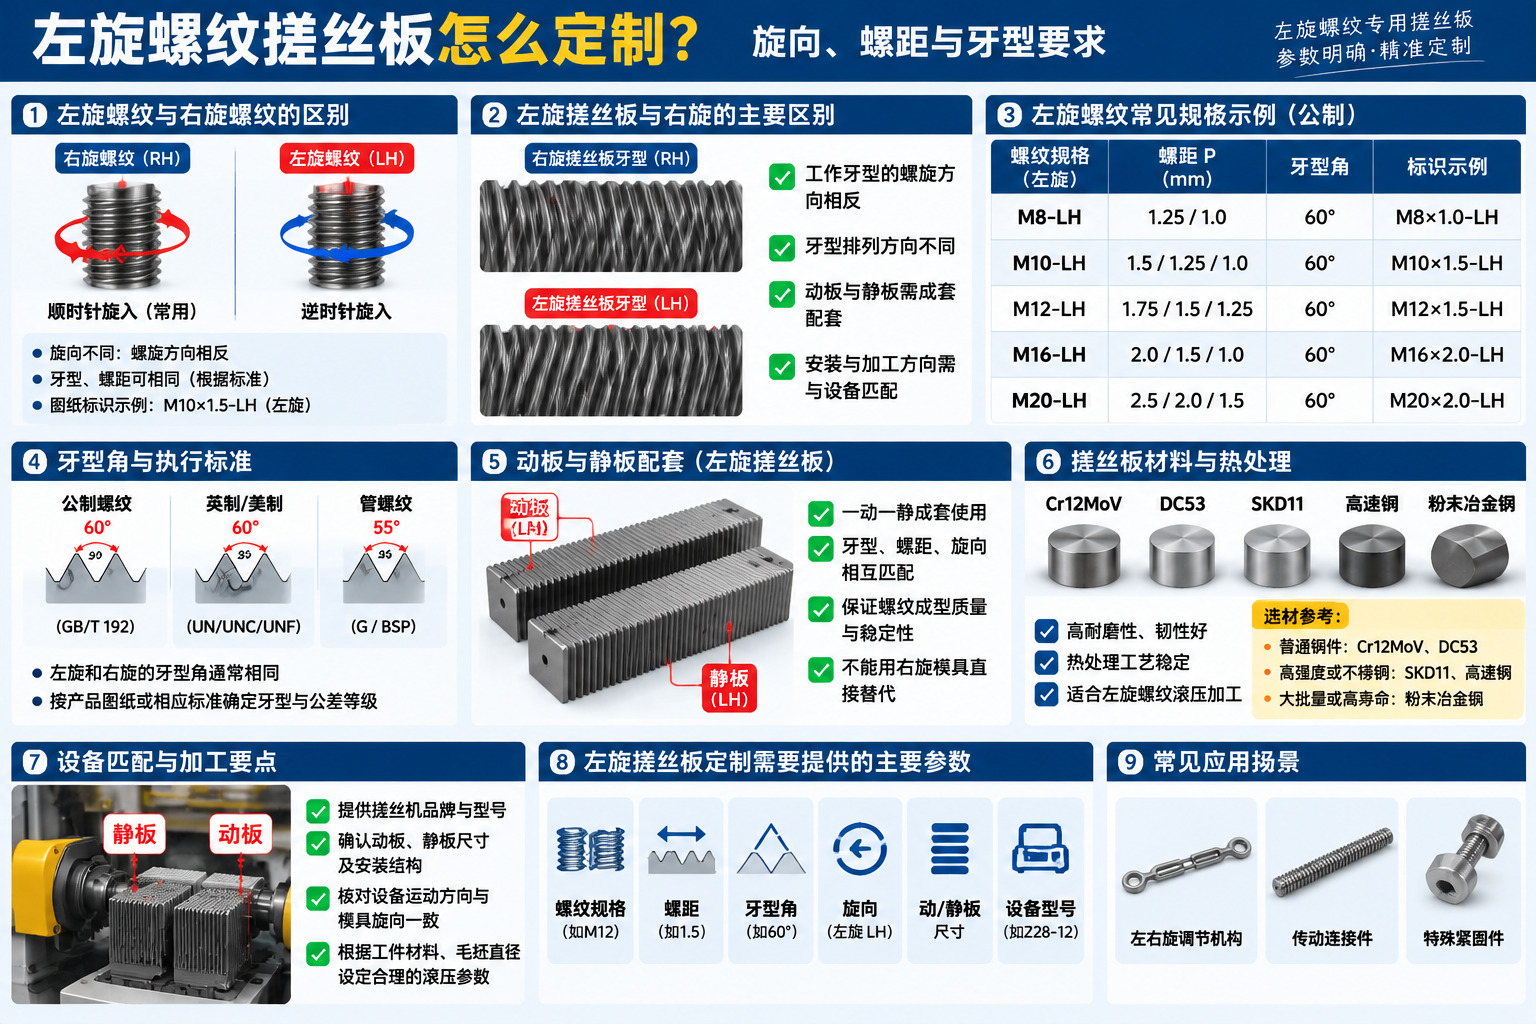
在螺纹紧固件和机械零部件生产中,右旋螺纹是最常见的螺纹形式,但在部分机械设备、传动机构、特殊连接结构以及工业零部件中,也经常需要使用左旋螺纹。
与普通右旋螺纹相比,左旋螺纹在旋向和螺旋方向上有所不同,因此在螺纹滚压加工过程中,对搓丝板的牙型设计、螺距、旋向以及设备配套都有相应要求。
对于需要采购左旋螺纹搓丝板的企业来说,不能简单地认为普通右旋搓丝板反过来安装就可以加工左旋螺纹。
实际上,左旋螺纹需要采用与目标螺纹规格相匹配的专用牙型设计,并结合设备结构确定正确的模具配套方式。
那么,左旋螺纹搓丝板应该如何定制?需要向厂家提供哪些参数?下面从旋向、螺距、牙型和设备匹配几个方面进行介绍。
螺纹按照旋向通常分为右旋螺纹和左旋螺纹。
右旋螺纹是日常最常见的形式,通常按照顺时针方向旋入;左旋螺纹则相反,通常按照逆时针方向旋入。
两者的主要区别在于螺旋线的旋向不同。
常见左旋螺纹应用包括:
部分机械传动连接件;
特殊紧固螺栓;
防止特定工况下连接件松脱的结构;
左右旋调节机构;
部分工业设备专用零件;
特殊管路及机械连接结构。
例如,某些机械结构为了实现正反方向调节,会同时使用左旋螺纹和右旋螺纹。
在产品图纸中,左旋螺纹通常会通过LH(Left Hand)进行标识。
例如:
M10×1.5-LH;
M12×1.75-LH;
M16×2-LH。
这些规格分别表示对应公称直径、螺距和左旋方向。具体加工要求仍应以产品图纸和执行标准为准。
左旋螺纹和右旋螺纹虽然可以具有相同的公称直径、螺距和基本牙型角,但其螺旋方向不同。
因此,两者对应的搓丝板工作牙型设计也不同。
主要区别包括:
1. 螺旋方向不同
右旋螺纹与左旋螺纹的螺旋方向相反。
搓丝板需要根据目标螺纹旋向设计相应的工作牙型,不能仅凭相同的公称直径和螺距确定模具。
2. 模具牙型排列不同
左旋螺纹搓丝板的工作牙型需要满足左旋螺纹的成型要求。
在设计时,需要结合螺距、螺旋方向以及动板和静板之间的运动关系确定具体结构。
3. 动板和静板需要正确配套
搓丝板通常采用动板和静板配合工作。
两块模具不仅需要满足螺纹规格,还需要保证工作牙型之间的对应关系。
如果模具配套关系错误,即使单块搓丝板的外形尺寸正确,也可能无法正常加工。
4. 安装和加工方向需要确认
不同搓丝机的结构和运动方式存在差异。
左旋搓丝板定制时,需要结合设备型号和实际安装结构确认模具方向,不能直接套用普通右旋模具的安装方案。
旋向是左旋螺纹搓丝板定制时最基础的参数。
如果客户只提供M10或者M12等规格,而没有说明需要加工左旋还是右旋,厂家就无法准确确定完整的模具设计要求。
因此,询价时建议明确标注:
螺纹公称直径;
螺距;
左旋或右旋;
螺纹执行标准;
牙型角;
螺纹公差等级。
例如,需要定制M12×1.5左旋螺纹搓丝板,就应该明确提供:
M12×1.5-LH。
这样可以避免将左旋螺纹与相同规格的右旋螺纹混淆。
对于非标准螺纹,最好直接提供产品图纸或合格工件样品。
螺距是螺纹加工中非常重要的参数。
它是指螺纹轴向上相邻两牙对应点之间的距离。
例如:
M10×1.5-LH;
M10×1.25-LH;
M10×1.0-LH。
这三种螺纹的公称直径相同,但螺距不同,因此对应的搓丝板牙型设计也不同。
如果螺距选择错误,就无法形成符合要求的螺纹。
对于单线螺纹,导程等于螺距;对于多线螺纹,导程等于螺距与螺纹头数的乘积。
因此,如果客户需要加工多线左旋螺纹,还必须提供螺纹头数和导程。
在定制过程中,厂家需要根据完整的螺纹参数设计工作牙型,不能仅根据公称直径进行加工。
牙型角是决定螺纹基本轮廓的重要参数。
不同螺纹标准采用的牙型可能不同。
例如:
普通公制螺纹:基本牙型角为60°;
美制统一螺纹:基本牙型角为60°;
部分英制管螺纹:采用55°牙型。
需要注意,左旋和右旋主要区别在于螺旋方向,并不意味着牙型角也必须改变。
例如,同规格的左旋公制螺纹和右旋公制螺纹,基本牙型角可以相同,但螺旋方向相反。
因此,定制左旋搓丝板时,需要同时明确:
螺纹标准;
公称直径;
螺距;
牙型角;
牙顶和牙底要求;
螺纹公差等级。
如果属于特殊牙型或非标准螺纹,建议提供详细的二维产品图纸。
搓丝板通常由动板和静板组成,两者共同完成工件螺纹成型。
在左旋螺纹加工中,动板和静板必须按照对应的模具设计进行配套。
如果两块搓丝板的工作牙型、螺旋方向或者安装位置不匹配,就可能造成加工异常。
常见问题包括:
工件无法正常进入滚压区域;
螺纹牙型不完整;
螺距或导程异常;
工件出现乱牙;
螺纹表面出现重复压痕。
因此,定制左旋搓丝板时,不能只关注单块模具的尺寸,还需要确认动板和静板的配套关系。
对于新开发的左旋螺纹产品,建议在批量生产前进行试加工,检查螺纹旋向、螺距、中径及牙型是否符合要求。
左旋螺纹搓丝板需要与设备的运动方式和安装结构相匹配。
不同品牌和型号的平板搓丝机,在动板运动方向、安装定位方式以及工作行程方面可能存在差异。
因此,定制模具时,建议提供以下设备信息:
搓丝机品牌;
搓丝机型号;
动板尺寸;
静板尺寸;
安装定位结构;
设备运动方向;
原有模具安装方式。
如果原设备以前只加工右旋螺纹,并不代表无需调整就能直接加工左旋螺纹。
具体能否加工,需要根据设备结构、模具设计及实际运动关系进行确认。
必要时还需要检查送料方向、工件进入位置以及相关定位机构。
左旋螺纹虽然在旋向上与右旋螺纹不同,但其滚压成型同样依靠材料塑性流动。
因此,毛坯直径和工件材料仍然是影响加工质量的重要因素。
如果毛坯直径过大,可能导致滚压力增加、模具负荷增大以及牙型成型异常。
如果毛坯直径过小,则可能出现螺纹牙型不饱满、中径不足等问题。
此外,不同工件材料的强度、硬度和塑性也会影响滚压成型。
常见加工材料包括:
普通低碳钢;
中碳钢;
合金结构钢;
不锈钢;
其他适合滚压加工的金属材料。
对于高强度材料和不锈钢,还需要重点考虑搓丝板的耐磨性、韧性以及润滑条件。
因此,定制左旋搓丝板时,建议同时提供工件材料牌号、滚压前硬度和毛坯直径。
左旋搓丝板的材料选择与普通搓丝板有很多相似之处。
常见模具材料包括:
Cr12MoV;
DC53;
SKD11;
高速钢;
粉末冶金工具钢。
不同材料在耐磨性、韧性、热处理性能以及抗崩裂能力方面存在差异。
实际选择时,需要考虑:
加工材料;
螺纹规格;
毛坯尺寸;
生产批量;
设备负荷;
模具使用寿命要求。
如果加工普通低碳钢,选材重点可以放在耐磨性和综合性能上。
如果加工高强度螺栓或不锈钢,则需要进一步关注模具韧性、抗粘附能力和热处理稳定性。
不能简单认为左旋搓丝板必须采用与右旋搓丝板完全不同的材料,具体仍然应根据实际加工工况确定。
为了减少定制过程中的沟通误差,建议客户在询价时准备以下资料。
| 参数类别 | 需要提供的信息 |
|---|---|
| 螺纹规格 | 公称直径、螺距 |
| 螺纹旋向 | 左旋(LH) |
| 螺纹牙型 | 牙型角、牙型标准 |
| 螺纹精度 | 中径公差、相关精度要求 |
| 螺纹结构 | 单线或多线、导程 |
| 工件材料 | 材料牌号、加工前硬度 |
| 毛坯信息 | 毛坯直径、尺寸公差 |
| 加工要求 | 螺纹长度、生产数量 |
| 设备信息 | 搓丝机品牌及型号 |
| 模具信息 | 动板、静板外形尺寸及安装结构 |
| 参考资料 | 产品图纸、旧模具或合格样品 |
如果客户没有完整的模具图纸,也可以先提供旧搓丝板实物、设备型号和产品样品。
厂家可以根据这些资料进一步确认模具结构和技术要求。
但需要注意,旧搓丝板如果已经磨损,不能直接将其当前牙型尺寸作为新模具的设计依据,最好结合产品图纸进行核对。
在实际生产中,左旋螺纹加工可能遇到一些典型问题。
| 常见问题 | 可能原因 | 排查方向 |
|---|---|---|
| 加工出来的螺纹旋向错误 | 模具规格或旋向选择错误 | 核对LH标识及模具牙型 |
| 螺距不符合要求 | 模具规格不匹配 | 检查螺距和导程 |
| 螺纹牙型不完整 | 毛坯尺寸或滚压力异常 | 检查毛坯和加工参数 |
| 产品出现乱牙 | 动静板配套或安装异常 | 检查模具配套关系 |
| 螺纹中径超差 | 模具磨损或设备调整不当 | 检查模具和设备 |
| 搓丝板局部磨损 | 受力不均或安装偏差 | 检查平行度及设备状态 |
出现问题时,不建议直接通过增加滚压力解决。
应该先确认螺纹规格、模具配套和设备状态,再结合产品检测结果进行调整。
与普通标准右旋螺纹相比,左旋螺纹在采购和定制过程中更需要重视规格确认。
建议重点注意以下几点:
第一,明确标注左旋方向。
询价和下单时,应明确注明LH,避免与右旋规格混淆。
第二,提供准确的螺距。
同一公称直径可能对应不同螺距,不能只提供直径。
第三,确认牙型标准。
明确牙型角、执行标准和公差要求。
第四,确认动板和静板配套。
两块模具必须满足对应的工作牙型和安装关系。
第五,提供设备型号。
确保模具外形尺寸、安装结构和工作方式与实际设备匹配。
第六,做好试加工验证。
新开发的左旋螺纹产品,建议先进行小批量试加工,确认旋向、螺距、中径和牙型合格后再安排批量生产。
左旋螺纹搓丝板属于特殊旋向螺纹加工模具,其定制重点不仅是螺纹公称直径,还包括旋向、螺距、牙型、动静板配套以及设备安装结构。
与普通右旋搓丝板相比,左旋搓丝板需要根据目标螺纹的螺旋方向进行专门设计,不能简单通过翻转普通模具来代替。
在实际采购过程中,建议提供完整的螺纹规格、LH旋向标识、工件材料、毛坯尺寸、设备型号以及产品图纸。
只有将螺纹参数、模具设计和设备条件结合起来,才能保证左旋螺纹搓丝板的加工适配性,提高螺纹成型质量和批量生产稳定性。