
- 联系人:陈总监
手机: 18668551973 E-mail: tony.wang@wayinger.com
我们非常高兴为您提供有关螺纹模具方面的专业知识
- OVERSEA MARKETING: TONY WANG
E-mail: tony.wang@wayinger.com +8613282288850
我们非常高兴为您提供有关螺纹模具方面的专业知识
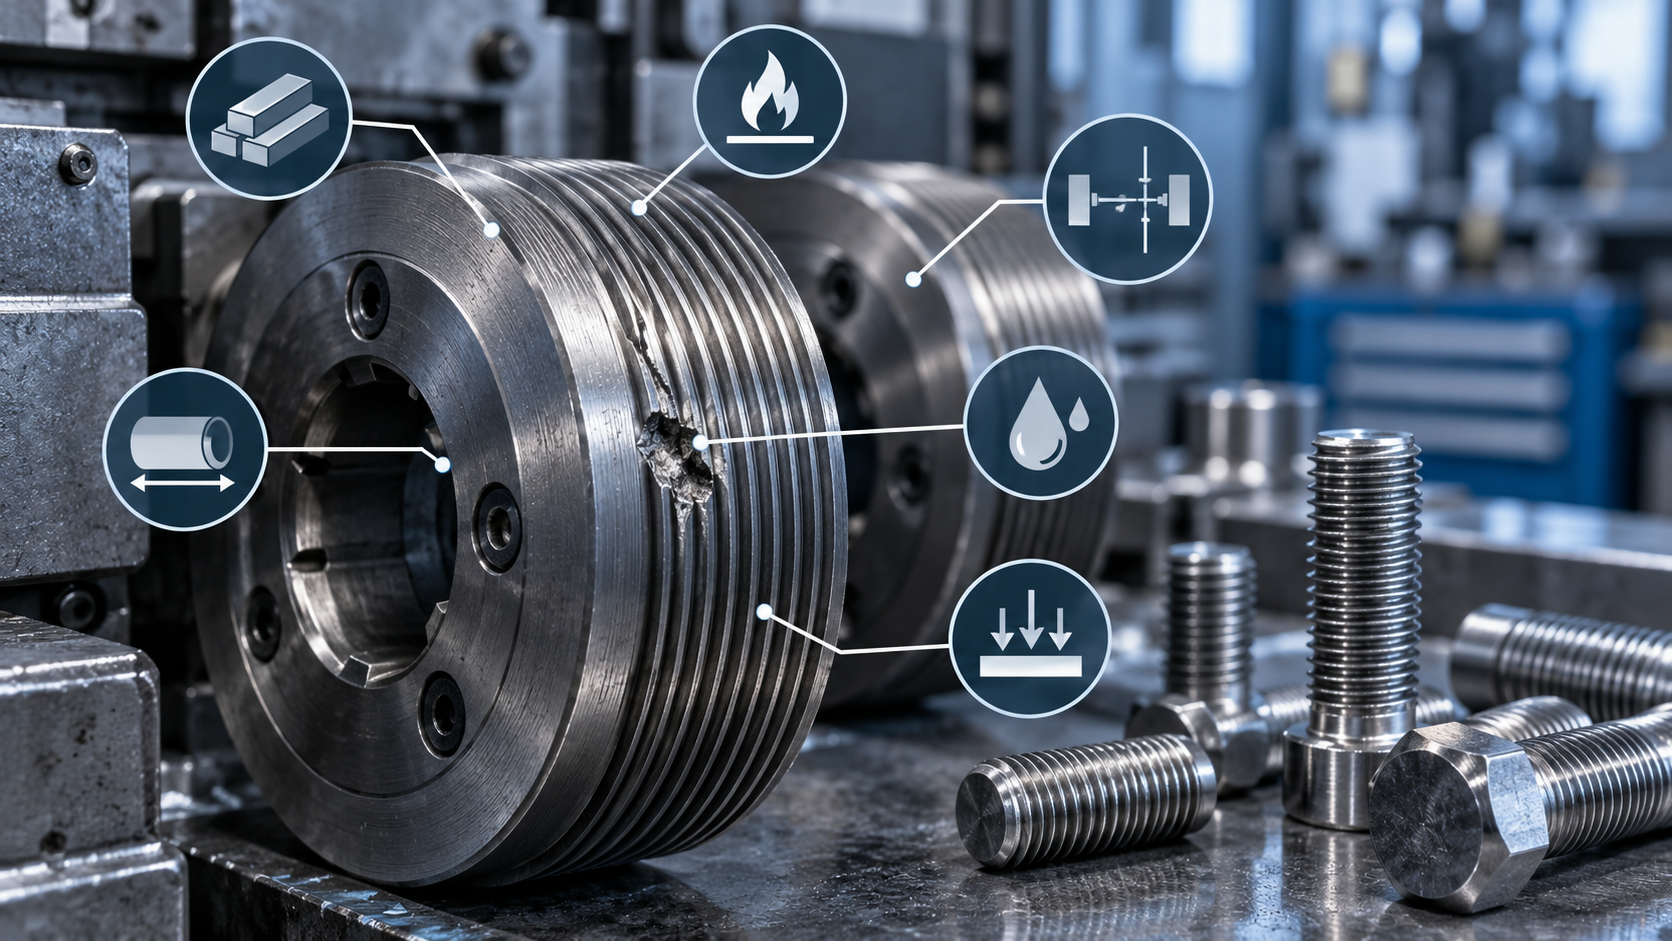
滚丝轮是螺纹滚压加工中常用的成型模具,广泛用于螺栓、螺杆、丝杆以及各种外螺纹零件的加工。
正常情况下,滚丝轮在长期使用后会逐渐出现牙型磨损,但如果使用时间并不长,就出现局部崩齿、掉块、牙顶断裂等情况,通常说明加工过程中存在异常。
滚丝轮崩齿并不一定只是模具材料问题。实际生产中,材料选择、热处理质量、滚丝轮安装、毛坯尺寸以及设备参数,都可能影响滚丝轮的使用寿命。
下面可以从几个常见方向逐项排查。
不同工件材料,对滚丝轮的要求并不一样。
如果加工普通低碳钢,滚丝轮承受的负荷相对较低;但如果加工高强度合金钢、不锈钢、调质材料或者其他难变形材料,滚压阻力通常会明显增加。
这时,如果滚丝轮材料耐磨性虽然较高,但韧性不足,就可能在较大的循环载荷下产生微裂纹。
随着加工次数增加,微裂纹逐渐扩展,最后就会出现局部崩齿。
因此,在选择滚丝轮材料时,不能单纯追求高硬度,还需要综合考虑:
对于冲击负荷较大的工况,滚丝轮通常需要在耐磨性和韧性之间取得平衡。
滚丝轮需要较高的表面硬度,以抵抗滚压过程中的长期摩擦和塑性变形压力。
但滚丝轮并不是硬度越高越好。
如果热处理后硬度过高,而材料韧性明显下降,滚丝轮牙顶和牙根位置在反复受力时就可能出现裂纹。
尤其是在滚压高强度材料、粗牙螺纹或者较大直径工件时,局部冲击更加明显。
相反,如果硬度偏低,虽然不容易直接崩齿,但滚丝轮又可能很快出现牙型磨损。
因此,合理的热处理目标应该是:
保证足够硬度,同时保留适当韧性和组织稳定性。
热处理过程中还需要关注淬火、回火以及残余应力控制。如果热处理不均匀,也可能导致滚丝轮局部位置更容易发生崩裂。
滚丝轮崩齿经常不是从牙顶开始,而是从牙根附近产生裂纹。
这是因为牙根位置在滚压过程中容易形成较大的应力集中。
如果牙型设计、加工精度或者表面质量存在问题,例如:
这些位置都可能成为裂纹的起点。
当滚丝轮长期承受重复载荷以后,裂纹就可能不断向内部扩展,最终形成崩齿。
因此,如果滚丝轮总是在相似位置崩齿,应重点检查牙型加工质量和牙根状态。
滚丝属于无屑塑性加工。
螺纹不是通过切削去除材料形成,而是依靠滚丝轮挤压毛坯,使材料产生塑性流动。
如果毛坯直径过大,需要变形的材料量就会增加,滚丝轮受到的径向压力也会明显增大。
可能出现这样的过程:
毛坯偏大 → 成型阻力增加 → 滚压力升高 → 牙面负荷增加 → 崩齿风险上升。
如果一批滚丝轮原来生产正常,后来突然连续出现崩齿,就可以检查最近使用的毛坯直径是否发生变化。
除了平均尺寸之外,毛坯尺寸波动过大同样会增加滚丝过程的不稳定性。
滚丝机参数调整不合理,是实际生产中比较常见的滚丝轮异常损坏原因。
如果为了让螺纹快速成型而把滚压力调整得过大,滚丝轮会长期承受超过正常设计范围的负荷。
虽然产品可能暂时能够达到尺寸要求,但滚丝轮寿命可能明显下降。
另外,如果进给速度太快,滚丝轮来不及逐步完成材料塑性变形,也可能增加瞬间负荷。
因此,发生崩齿以后,可以检查:
设备参数最好根据工件材料、直径和螺纹规格进行调整,而不是长期使用同一套参数。
滚丝轮安装精度会直接影响受力状态。
如果两轮或三轮滚丝机的滚丝轮安装不同步,某个滚丝轮就可能承担更大的负荷。
常见问题包括:
这类问题通常会造成比较明显的局部磨损。
如果观察到一只滚丝轮磨损严重,而其他滚丝轮状态明显较好,就应该重点检查设备安装和主轴状态。
滚压过程中,滚丝轮与工件之间存在较大的接触压力。
良好的润滑可以降低摩擦,并帮助带走加工过程中产生的部分热量。
如果润滑不足,可能出现:
长期处于这种状态,也可能加快微裂纹形成。
对于不锈钢或者容易粘模的材料,润滑状态尤其重要。
因此,如果滚丝轮表面已经出现粘料、拉伤或者异常发亮区域,应同步检查润滑液种类、浓度和供液情况。
如果生产过程中发现滚丝轮突然崩齿,可以先不要急着直接更换模具材料。
比较实用的排查顺序是:
观察崩齿位置 → 检查毛坯尺寸 → 检查工件硬度 → 检查设备安装 → 核对滚压参数 → 检查润滑 → 检查滚丝轮材料和热处理。
如果不同批次滚丝轮总是在相同位置损坏,问题更可能与设备、安装或者牙型受力有关。
如果换到另一台设备以后使用正常,则可以进一步检查原设备的主轴、轴承和平行度。
如果不同设备上都出现类似崩齿,则需要进一步检查滚丝轮材料、热处理以及加工工艺。
滚丝轮崩齿通常是多种因素共同作用的结果。
滚丝轮材料和热处理决定了基础性能,而毛坯尺寸、工件强度、设备状态、安装精度和滚压参数,则决定了实际工作过程中滚丝轮承受多大的负荷。
所以出现崩齿后,不应该只简单判断为“滚丝轮太脆”。
通过记录滚丝轮使用寿命、崩齿位置、加工材料、毛坯尺寸以及设备参数,可以更快找到异常原因,并针对不同工况选择更合适的滚丝轮材料、热处理工艺和滚压参数。
对于长期加工高强度螺栓、不锈钢或其他难成型材料的生产线,根据实际工况定制滚丝轮,通常比单纯提高硬度更有意义。